¶ 养成良好打印习惯避免打印失败
3D 打印的成功不仅取决于打印机硬件和切片参数,日常的使用习惯和维护同样至关重要。以下整理了 Flashforge 官方推荐的良好打印习惯,帮助用户减少断裂、炒面、打印件拉丝这些常见打印失败。
¶ 1. 定期维护打印平台
¶ 清洁打印板
每次打印前检查打印板表面是否干净。指纹、油脂、灰尘或残留的胶水都会影响首层附着力,导致翘边或打印件脱落。
清洁方法:
- 用酒精浸湿无绒布擦拭打印板表面
- PEI 平台可用温水加少量洗洁精清洗,晾干后使用
- 可配合刮刀轻轻去除顽固残留物
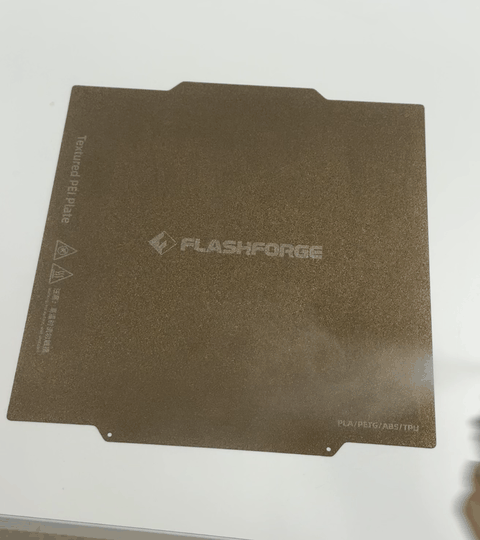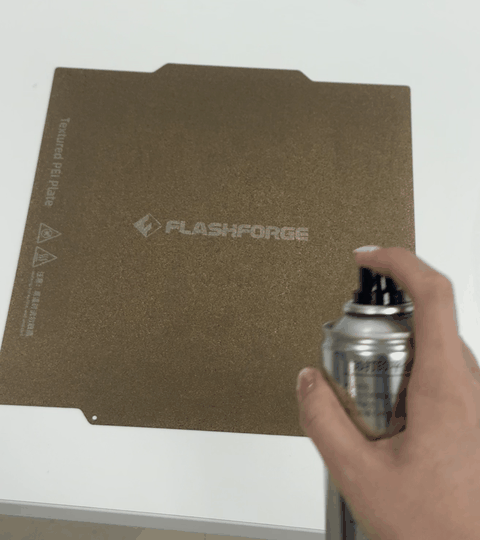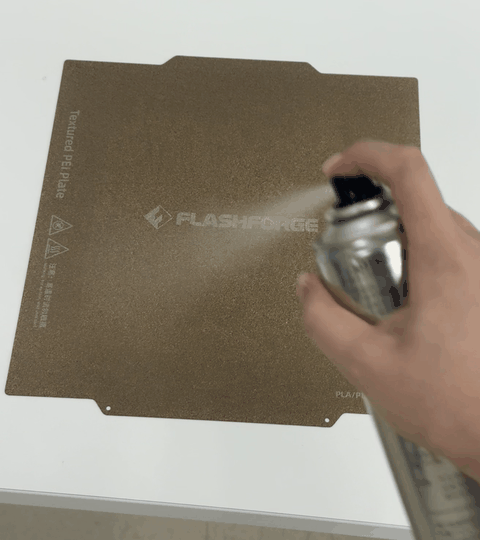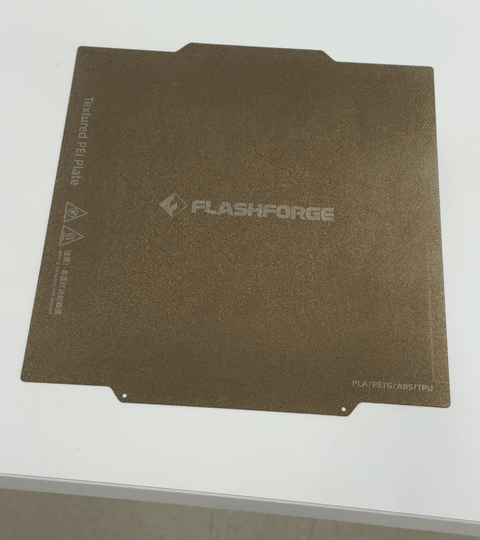
¶ 定期喷涂胶水
对于光滑平台(如玻璃、部分 PEI 平台),建议定期喷涂薄层胶水,增强首层附着力,防止"炒面"(首层材料堆积成一团无法成型)。
使用建议:
- 每打印 3-5 次后检查平台粘性,必要时重新喷涂
- 胶水层应均匀且薄,过厚会影响尺寸精度
- 打印完成后及时清理残留胶水,避免积累
¶ 及时取下废料
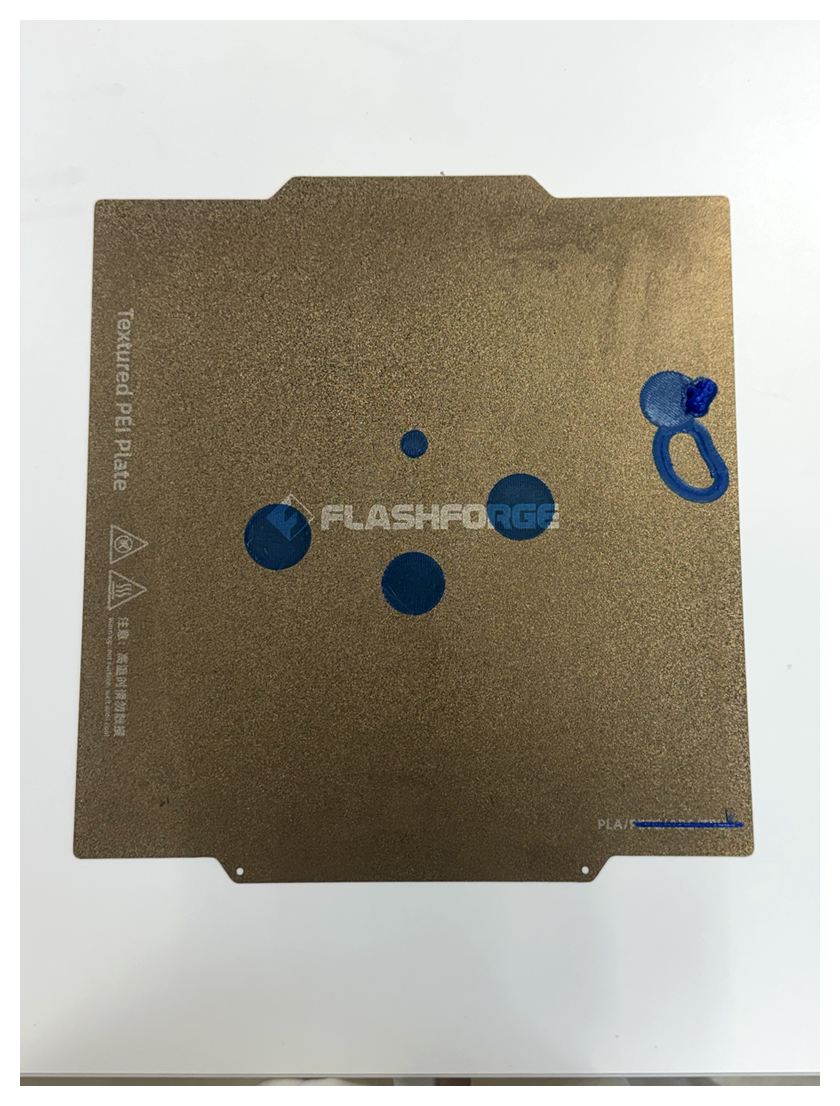
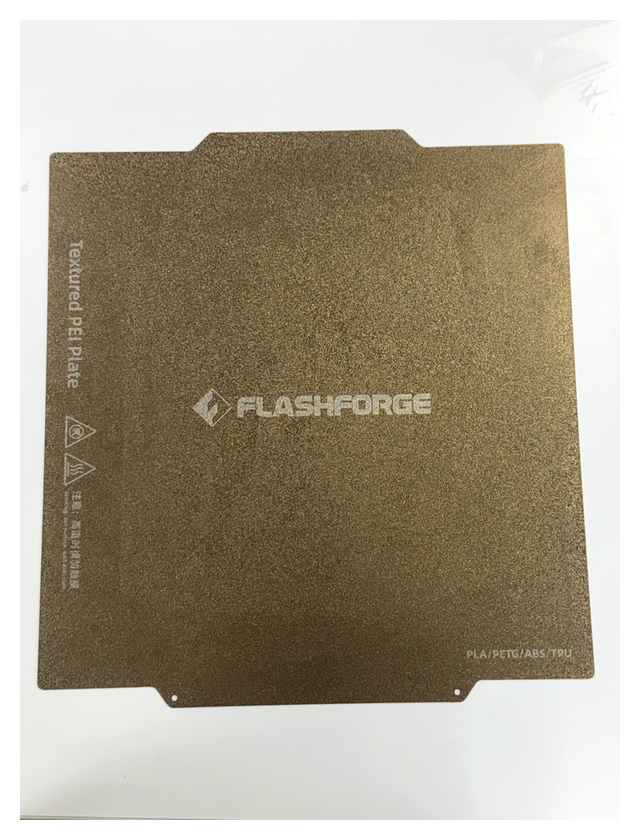
打印完成后,及时清除打印板上的支撑废料、裙边和底筏。长期积累的废料会影响后续打印的首层平整度,甚至损坏打印板表面。
 |
 |
¶ 2. 正确取下打印件
¶ 冷却至室温再取件
打印完成后,务必等待打印板和打印件完全冷却至室温再尝试取下。高温下强行取件可能导致:
- 打印件变形或开裂
- 打印板表面损伤(尤其是 PEI 平台)
- 烫伤风险
正确操作:
- 打印结束后关闭热床加热
- 等待 10-30 分钟,直到打印板摸起来不烫手
¶ 轻轻弯曲取件
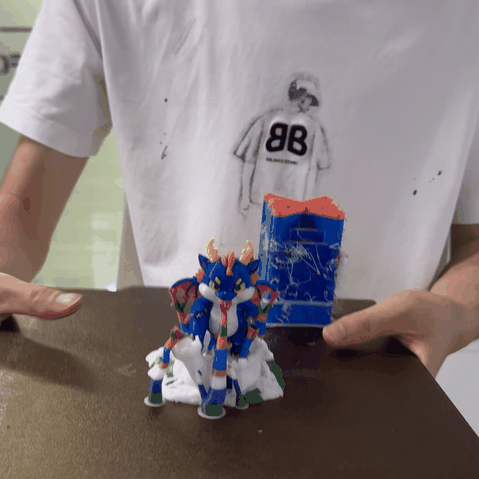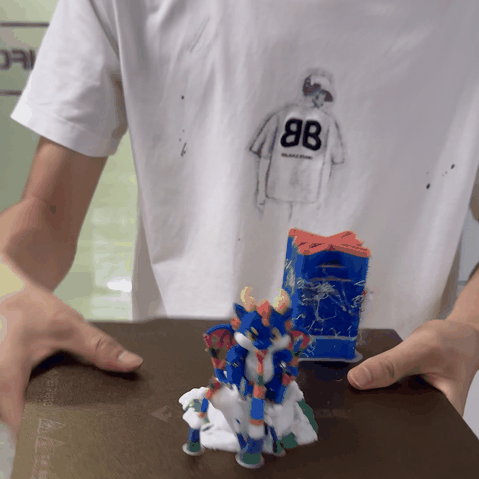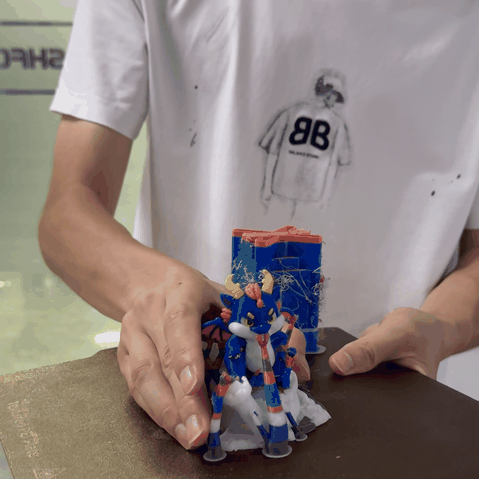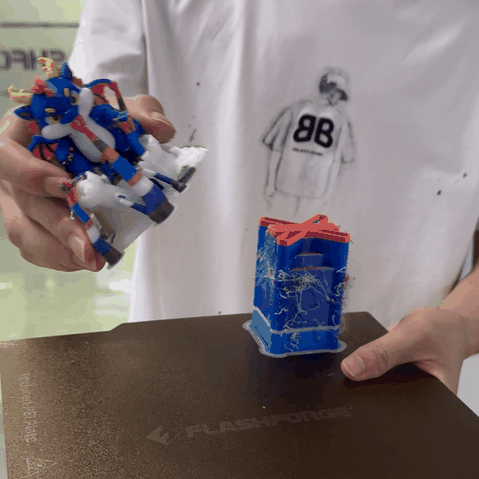
对于柔性打印板(如弹簧钢 PEI 板),取下打印件时应:
- 双手握住打印板两侧
- 轻轻弯曲打印板,使打印件与平台分离
- 避免用力掰扯或使用金属工具撬取,以免损伤打印板涂层
禁止操作:
- 不要用铲刀或金属工具强行撬取
- 不要在打印板仍热时强行取件
- 不要敲击打印板试图震落打印件
¶ 3. 耗材防潮管理
耗材吸湿是打印失败的最常见原因之一。受潮的耗材会导致拉丝、气泡、层间粘合不良、表面粗糙等问题。
¶ 存储要求
- 密封保存:不使用时将耗材放入密封袋或密封箱,并放入足量干燥剂
- 干燥环境:存放在阴凉、干燥的地方,避免阳光直射和潮湿环境
- 开封后尽快使用:PLA/PETG 建议 1-2 个月内用完,ABS/ASA/PC 建议 2-4 周内用完
¶ 烘干处理
如果耗材已经受潮或开封时间较长,打印前应进行烘干:
| 材料 | 烘干温度 | 烘干时间 |
|---|---|---|
| PLA | 45-50°C | 4-6 小时 |
| PETG | 60-65°C | 4-6 小时 |
| ABS/ASA | 70-80°C | 4-6 小时 |
| PC | 80-100°C | 6-8 小时 |
判断耗材是否受潮:
- 打印时听到喷嘴发出"啪"声(水分蒸发)
- 打印件表面出现气泡或粗糙
- 拉丝严重,回抽参数调试无效
- 层间粘合不良,容易分层
¶ 4. 定期打印校准
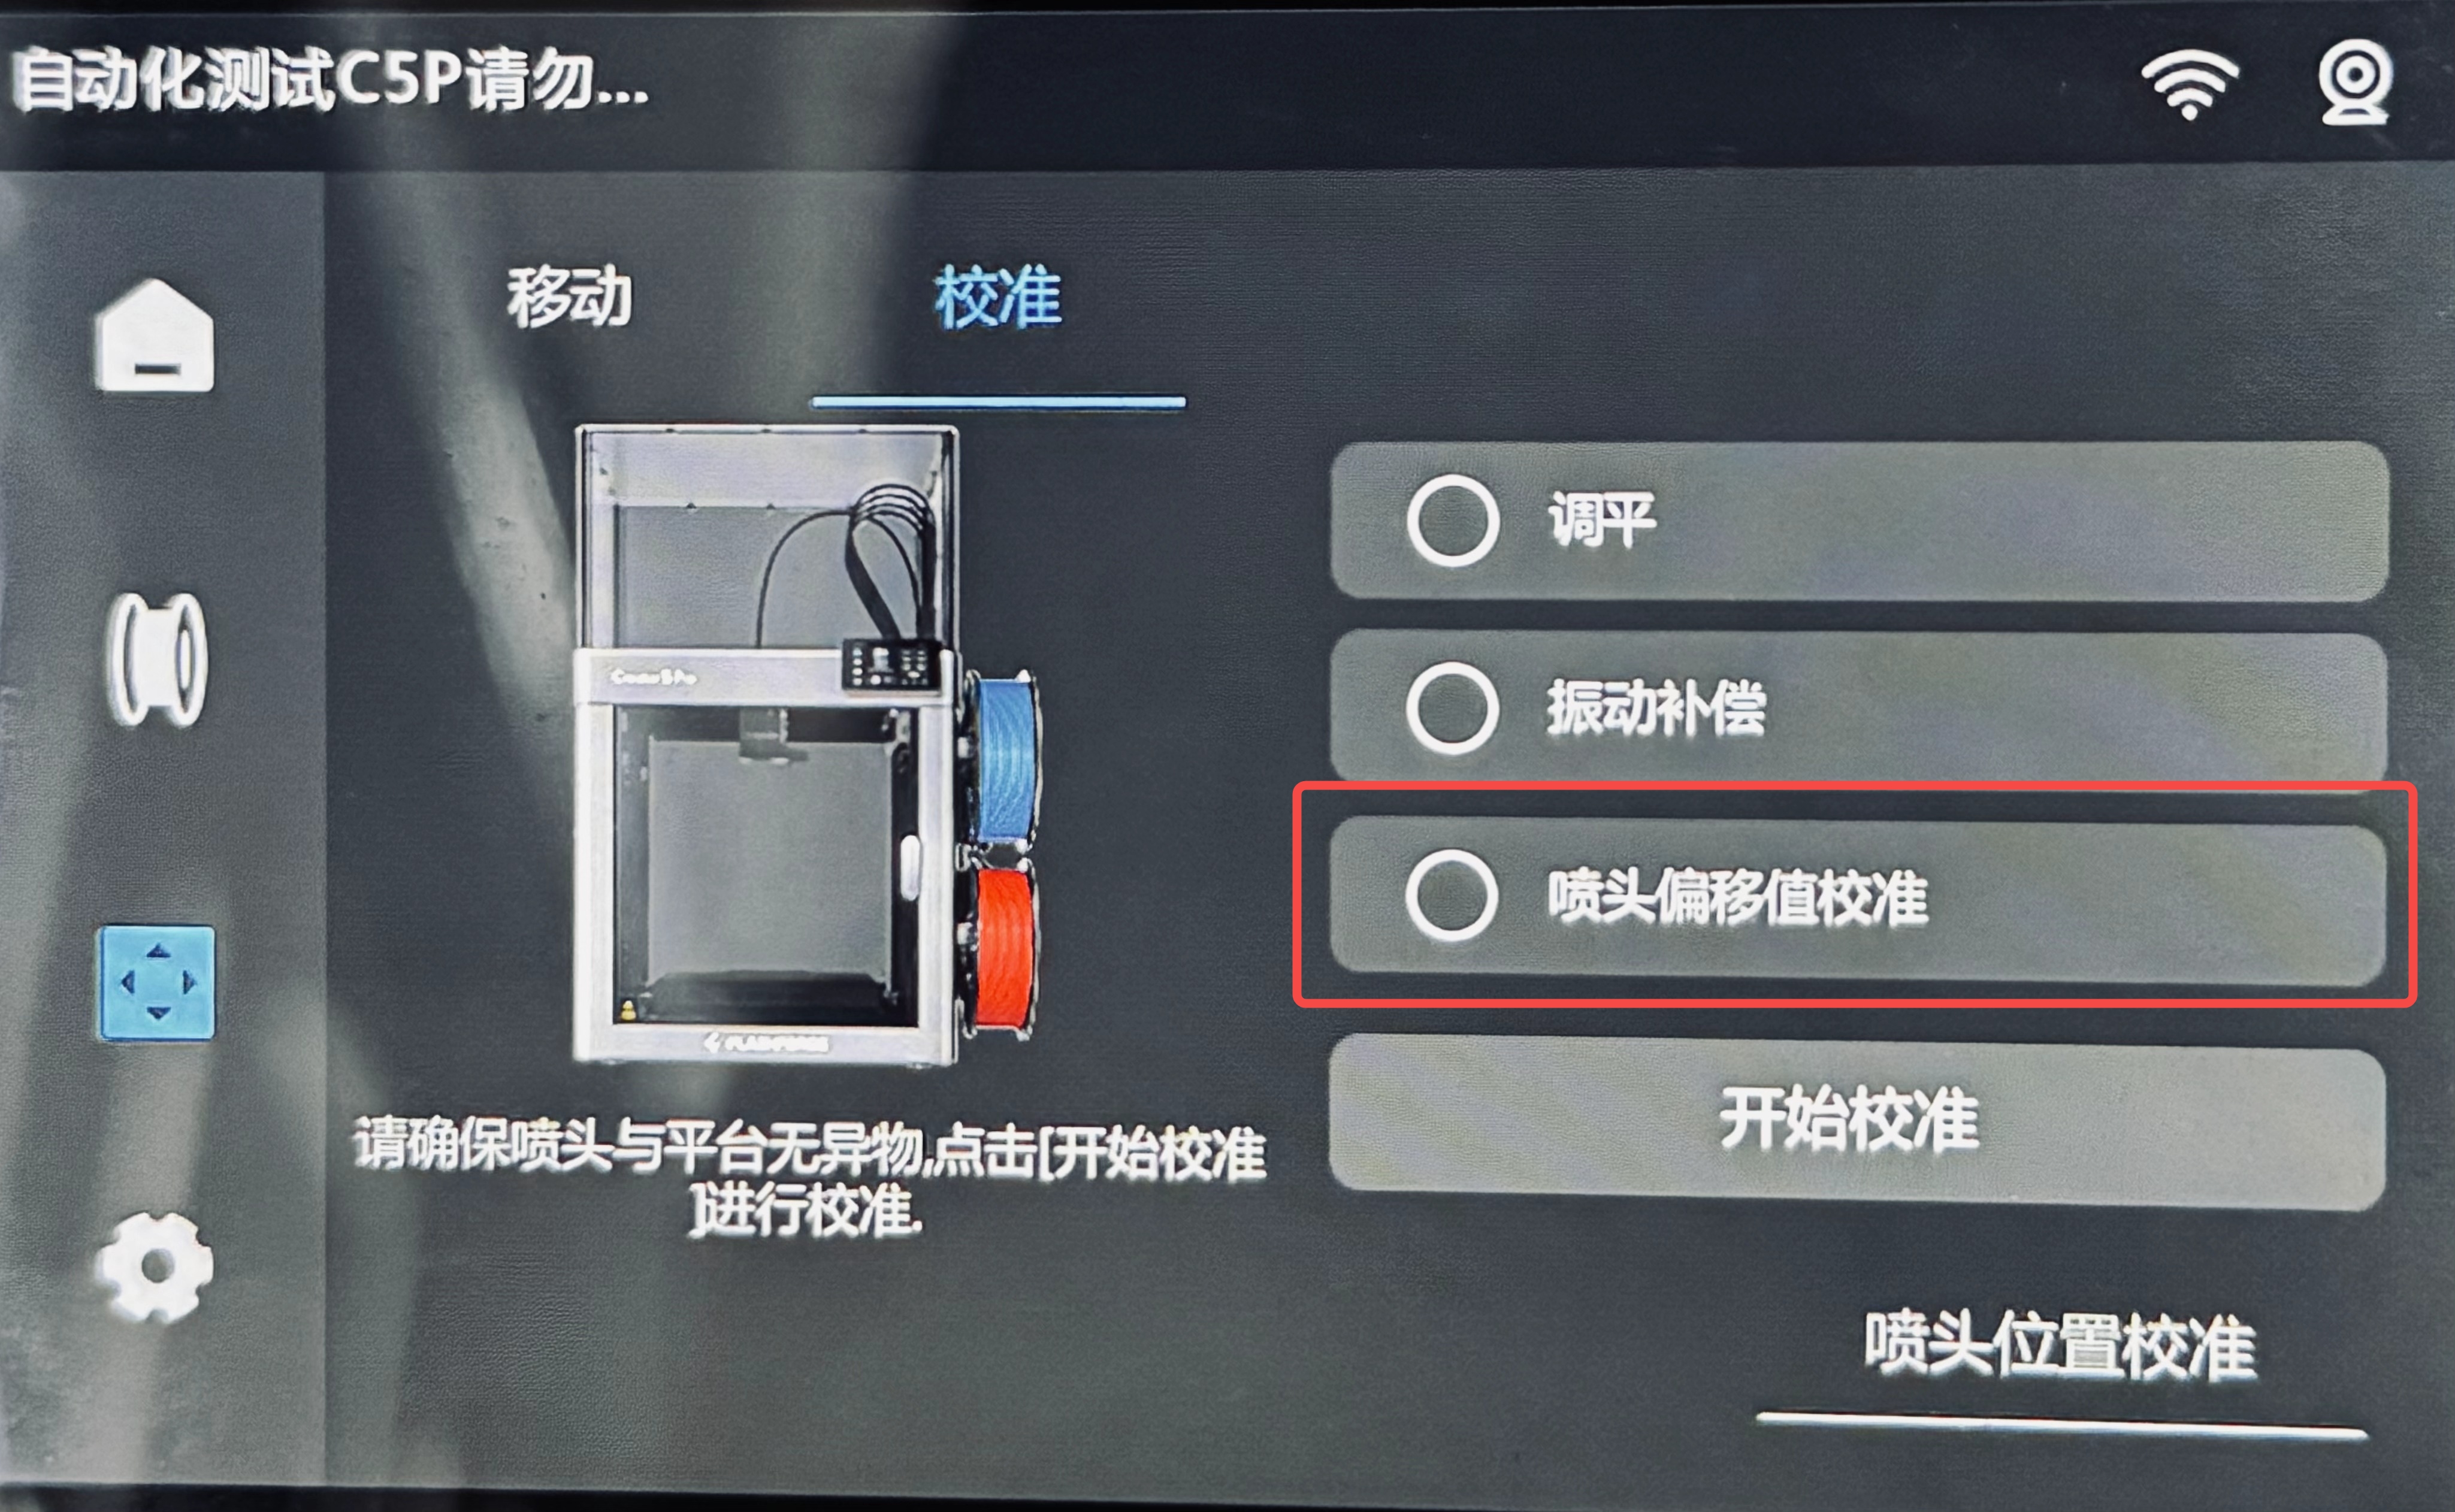
打印机在使用过程中,机械部件会发生微小变化。建议定期检查以下四项校准,确保打印精度:
¶ 调平
保证首层厚度均匀,避免一侧附着力差、另一侧粘板过牢。避免打印件翘边、炒面。
何时校准:
- 新机首次使用前
- 更换打印板或喷嘴后
- 发现首层不均匀时
- 每打印 20-30 小时检查一次
¶ 振动补偿
消除高速打印时的表面振纹(ringing)。
何时校准:
- 新机首次使用前
- 打印机搬运后
- 发现模型表面有规律性波纹时
¶ VFA 竖纹补偿
消除垂直方向上的周期性细密竖纹(Vertical Fine Artifacts),提升模型侧面光洁度。
何时校准:
- 新机首次使用前
- 发现模型侧面有规律性细密竖纹时
- 更换皮带或同步轮后
¶ 喷头偏移值校准
确保多色打印时颜色对位准确,避免模型尺寸偏差。
何时校准:
- 更换喷嘴或热端后
- 多色打印发现颜色错位时
- 每 3-6 个月检查一次
喷头偏移值校准之后,混色打印拉丝消失。
¶ 5. 其他良好习惯
¶ 更新固件
Flashforge 会定期发布固件更新,修复已知问题并优化打印性能。建议关注官方通知,及时更新打印机和切片软件固件。