¶ PETG 使用指南
PETG(改性聚对苯二甲酸乙二醇酯)是一种综合性能优异的工程耗材,兼具 PLA 的易打印性和接近 ABS 的强度与耐热性。Flashforge PETG 系列适合需要兼顾强度、耐用性和打印成功率的功能性打印场景。
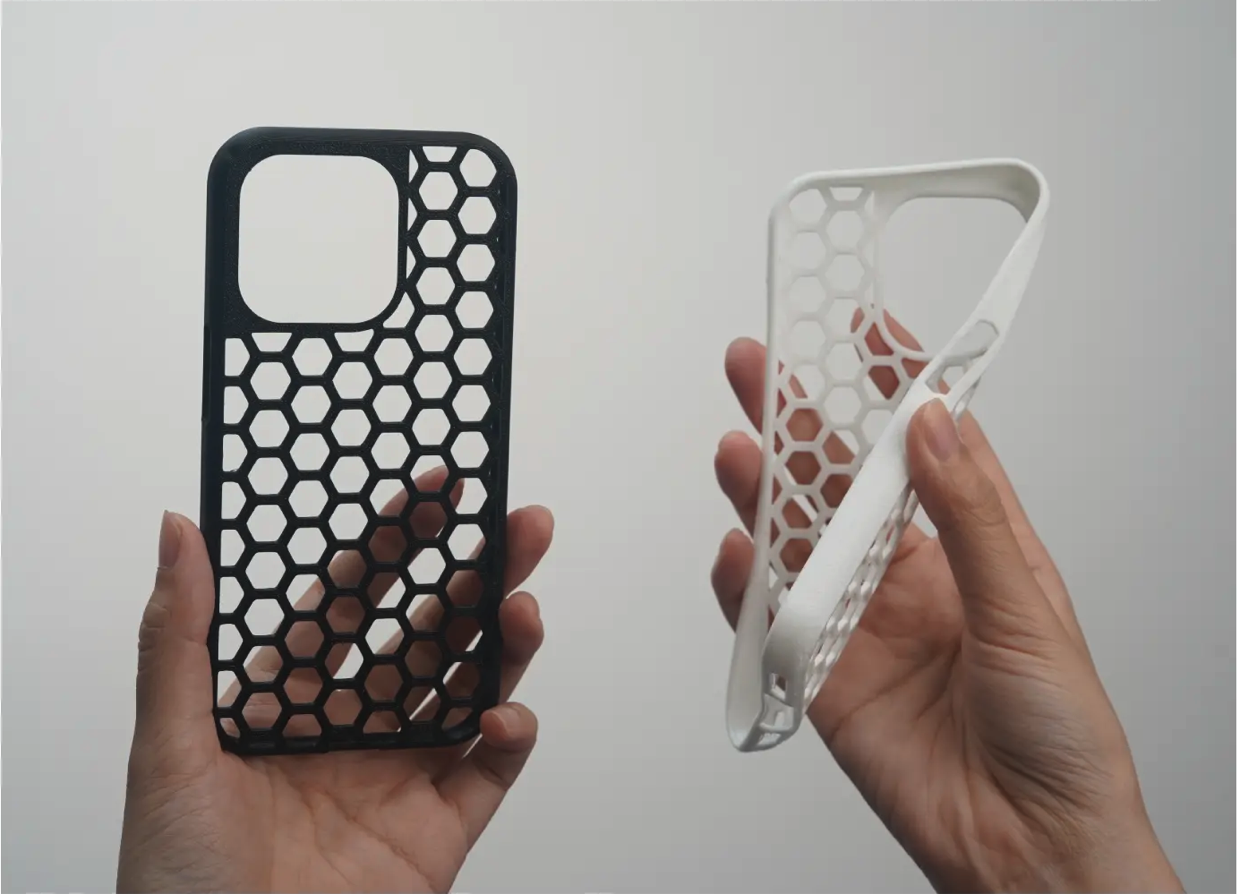
¶ PETG 特点
- 高韧性,高硬度
冲击强度可达普通PLA耗材的30倍以上,断裂伸长率可达普通PLA耗材的50倍以上。 - 耐腐蚀
可耐受市面上大部分有机溶剂。 - 耐候性好
抗紫外线效果优异。
¶ PETG 系列概览
Flashforge PETG 系列包含以下三种型号:
| 型号 | 定位 | 特点 |
|---|---|---|
| PETG | 基础款 | 适合容器包装、医疗设备、日常功能性零件 |
| PETG Pro | 增强款 | 强度更高,适合工业原型、机械零件、管道 |
| PETG CF | 碳纤维款 | 含碳纤维,刚性大幅提升,需使用 0.6/0.8mm 喷嘴和硬化钢喷嘴 |
¶ 技术参数
| 参数 | PETG | PETG Pro | PETG CF |
|---|---|---|---|
| 拉伸强度 | 40-45 MPa | 35-40 MPa | 40-43 MPa |
| 弯曲强度 | 50-55 MPa | 45-50 MPa | 75-85 MPa |
| 吸水率(23°C 平衡) | <0.2% | <0.2% | 0.8% |
¶ 打印参数设置
| 参数 | PETG | PETG Pro | PETG CF |
|---|---|---|---|
| 喷嘴温度 | 220-240°C | 220-240°C | 230-250°C |
| 热床温度 | 70-80°C | 70-80°C | 60-80°C |
| 打印速度 | 40-60 mm/s | 40-60 mm/s | 40-60 mm/s |
| 喷嘴规格 | 全尺寸 | 全尺寸 | 0.6/0.8mm |
| 冷却风扇 | 需要 | 需要 | 需要 |
| 硬化钢喷嘴 | 不需要 | 不需要 | 需要 |
¶ 兼容打印平台
PETG 系列兼容所有常见打印平台:
- 玻璃平台(Glass Bed)
- PEI 平台(PEI Plate)
- 贴纸平台(Sticker)
¶ 适用场景
¶ PETG(基础款)
- 容器和包装
- 医疗设备配件
- 日常功能性零件
¶ PETG Pro(增强款)
- 工业原型
- 机械零件
- 管道和管件
- 对强度要求较高的功能性零件
¶ PETG CF(碳纤维款)
- 功能性零件
- 机械零件
- 需要高刚性的结构件
¶ 打印技巧
¶ 通用技巧
- 回抽设置:PETG 容易拉丝,回抽距离建议比 PLA 小。近程挤出机 1-2 mm,远程挤出机 3-5 mm
- 回抽速度:不宜过快,建议 25-40 mm/s,过快反而会拉出更多材料
- 冷却风扇:PETG 不需要像 PLA 那样强的冷却,建议 30-50%,过强会影响层间粘合
- Z-offset:PETG 首层应略高于 PLA,避免粘板过牢损伤打印平台
- 打印速度:PETG 最佳速度通常比 PLA 慢 20-30%,不要追求过高速度
¶ PETG CF 碳纤维打印技巧
- 必须使用硬化钢喷嘴,碳纤维会快速磨损黄铜喷嘴
- 使用 0.6mm 或 0.8mm 喷嘴,避免堵塞
- PETG CF 吸水率较高(0.8%),打印前务必烘干
- 打印环境保持通风
¶ 常见问题与解决
¶ 拉丝严重
PETG 最常见的打印问题:
- 降低喷嘴温度 5-10°C
- 减小回抽距离(PETG 回抽距离通常比 PLA 小)
- 降低回抽速度
- 提高移动速度(Travel Speed),减少空移时的渗料时间
- 确保耗材充分干燥
¶ 首层附着力过强
- 适当增大 Z-offset
- 降低热床温度 5-10°C
- 使用胶棒或美纹纸作为隔离层
- 打印完成后等待平台完全冷却再取模型,必要时放入冰箱冷冻几分钟
¶ 首层附着力差
- 清洁打印平台(用酒精擦拭)
- 提高热床温度至 75-80°C
- 降低首层打印速度至 15-20 mm/s
- 检查 Z-offset 是否合适
¶ 层间开裂
- 提高喷嘴温度 5-10°C
- 降低冷却风扇转速
- 降低打印速度
- 确保打印环境无穿堂风
¶ 表面气泡或粗糙
- 耗材受潮是最常见原因,进行烘干处理
- PETG 烘干温度:60-65°C,时间 4-6 小时