¶ 支撑功能介绍
¶ 为什么需要支撑
FDM 打印是逐层堆叠的过程,每一层都需要有下层作为基础。当模型存在悬垂结构(如悬臂、尖尾),喷嘴挤出的材料下方没有支撑,会导致材料下垂、拉丝甚至打印失败。支撑结构的作用就是在这些区域下方生成临时的辅助结构,托住悬空部分,确保打印顺利完成。打印完成后,支撑需要手动拆除。
合理设置支撑可以在保证打印成功率的同时,尽量减少支撑用量、降低拆除难度和表面残留。
¶ 开启支撑
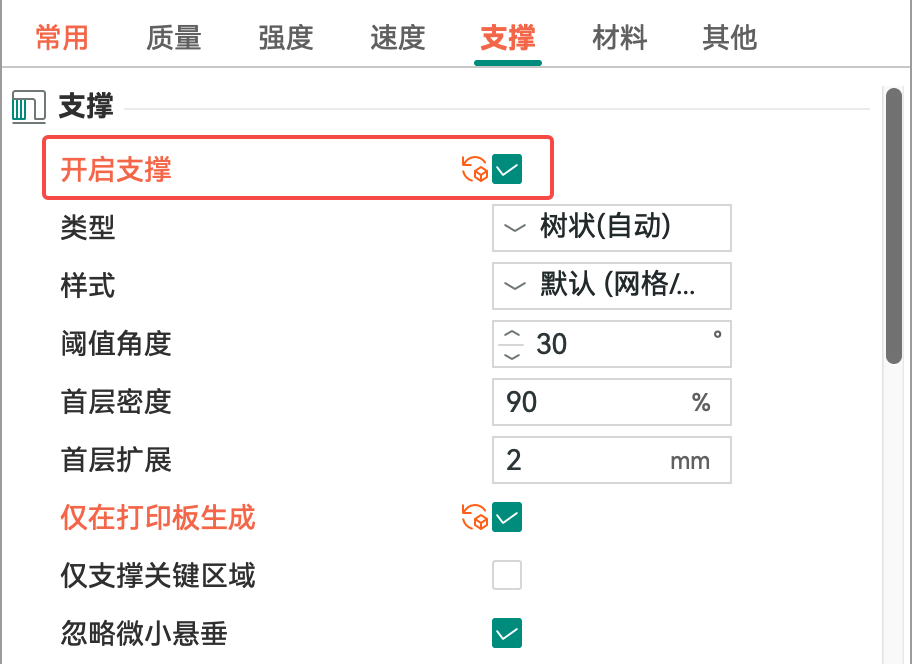
在工艺参数的"支撑"选项卡中,勾选 "开启支撑" 即可启用支撑功能。系统会根据模型几何自动判断需要支撑的区域。
¶ 常用选项:
-
类型: 选择支撑的整体结构形式,包括树状、普通。
-
阈值角度: 模型表面与垂直方向的夹角超过此值时,才会生成支撑。默认 30°,角度越大,支撑越少。
-
首层密度: 支撑与打印板接触的第一层密度,默认 90%,较高的密度可以增强支撑与打印板的附着力。
-
仅在打印板生成: 勾选后支撑只从打印板向上生长,不从模型表面生长。适用于不希望支撑接触模型侧面的场景。
-
仅支撑关键区域: 勾选后只对可能打印失败的区域生成支撑,减少支撑用量。
-
忽略微小悬垂: 勾选后系统会跳过面积很小的悬垂区域,避免为极小的悬垂生成不必要的支撑。
¶ 支撑高级参数
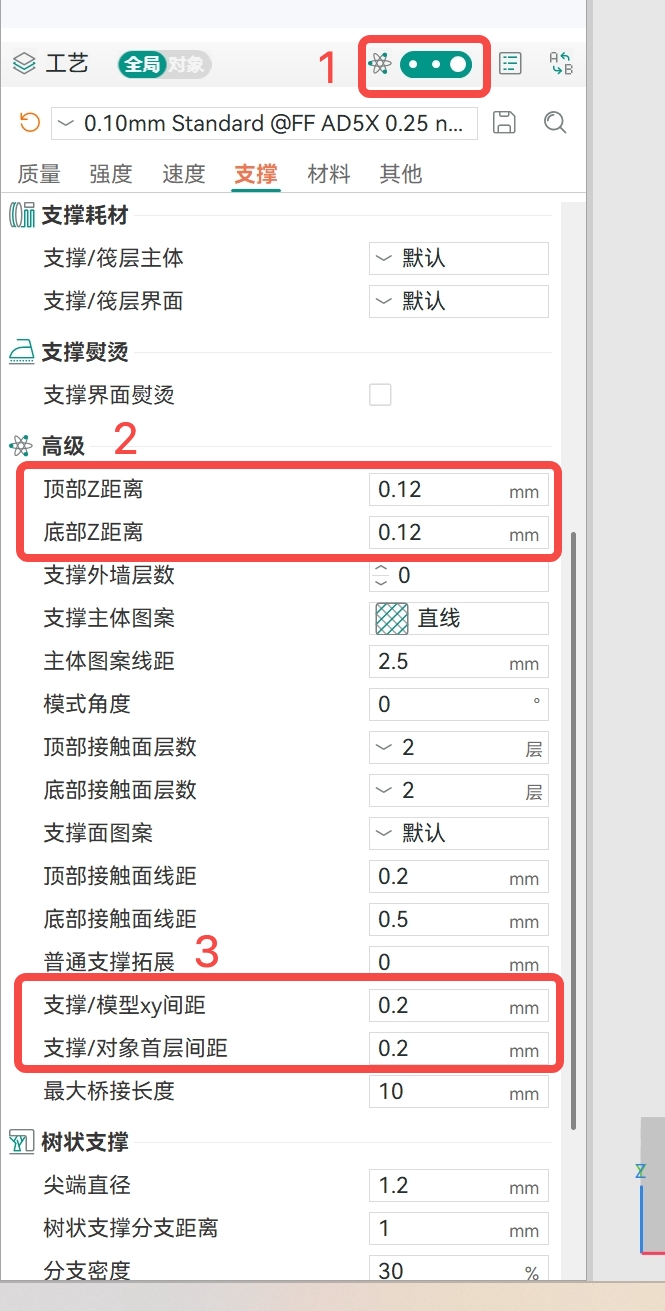
点击工艺设置右上角的齿轮图标,进入高级参数面板,可以对支撑进行更精细的控制。
¶ 距离参数
距离参数控制支撑与模型之间的间隙,直接影响支撑的支撑效果和拆除难易程度。
- 顶部Z距离: 支撑顶部与模型底面之间的垂直距离,距离越小,支撑效果越好,但拆除越困难;距离越大,拆除越容易,但悬垂表面质量可能下降。
- 底部Z距离: 支撑底部与打印板或下层支撑之间的垂直距离。
- 支撑/模型XY间距: 支撑与模型侧面之间的水平距离。此值越大,支撑越容易拆除,但支撑对悬垂的托举效果会减弱。
- 支撑/对象首层间距: 支撑首层与模型首层之间的间距。
¶ 支撑类型与适用场景
¶ 普通支撑
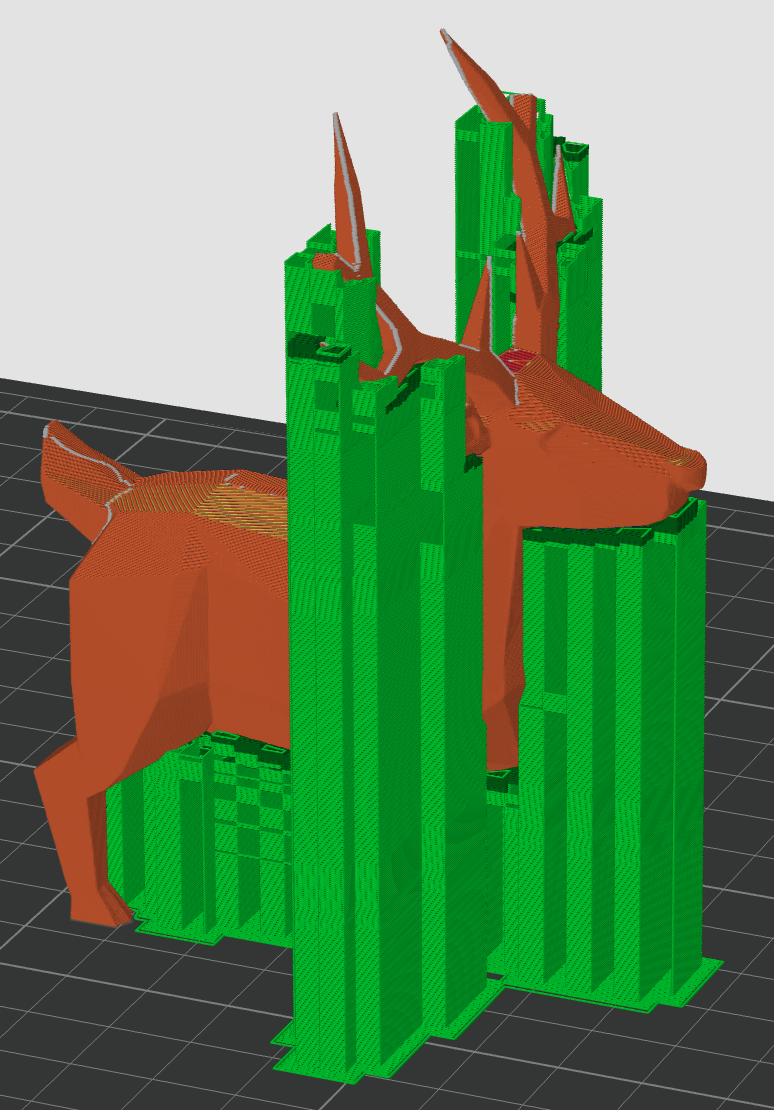
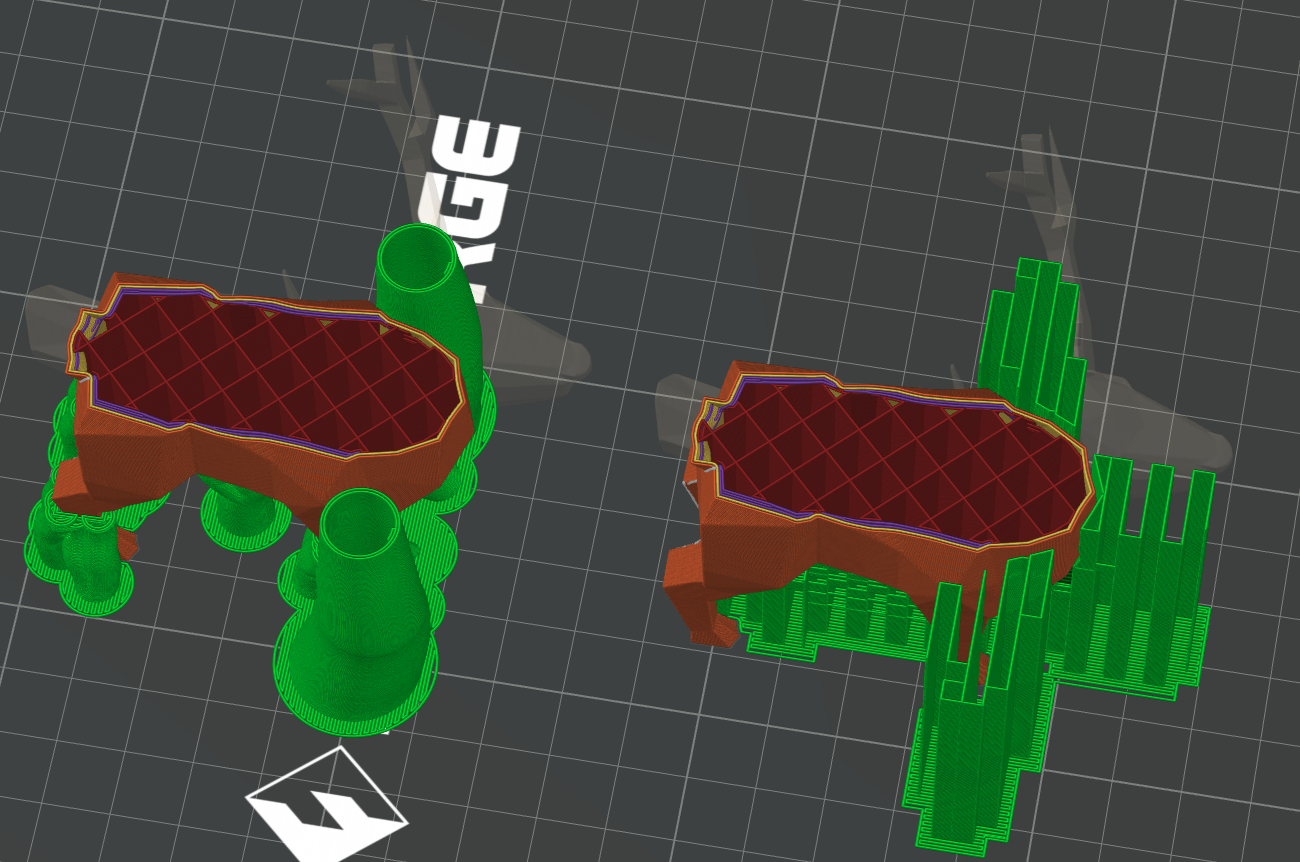
对于走势平缓的悬垂部分,普通支撑比树状支撑提供更好的表面质量。
¶ 树状支撑
对于结构复杂、悬垂较小、表面凹凸不平的模型,树状支撑可以带来更好的支撑效果,同时节约耗材和打印时间。
 |
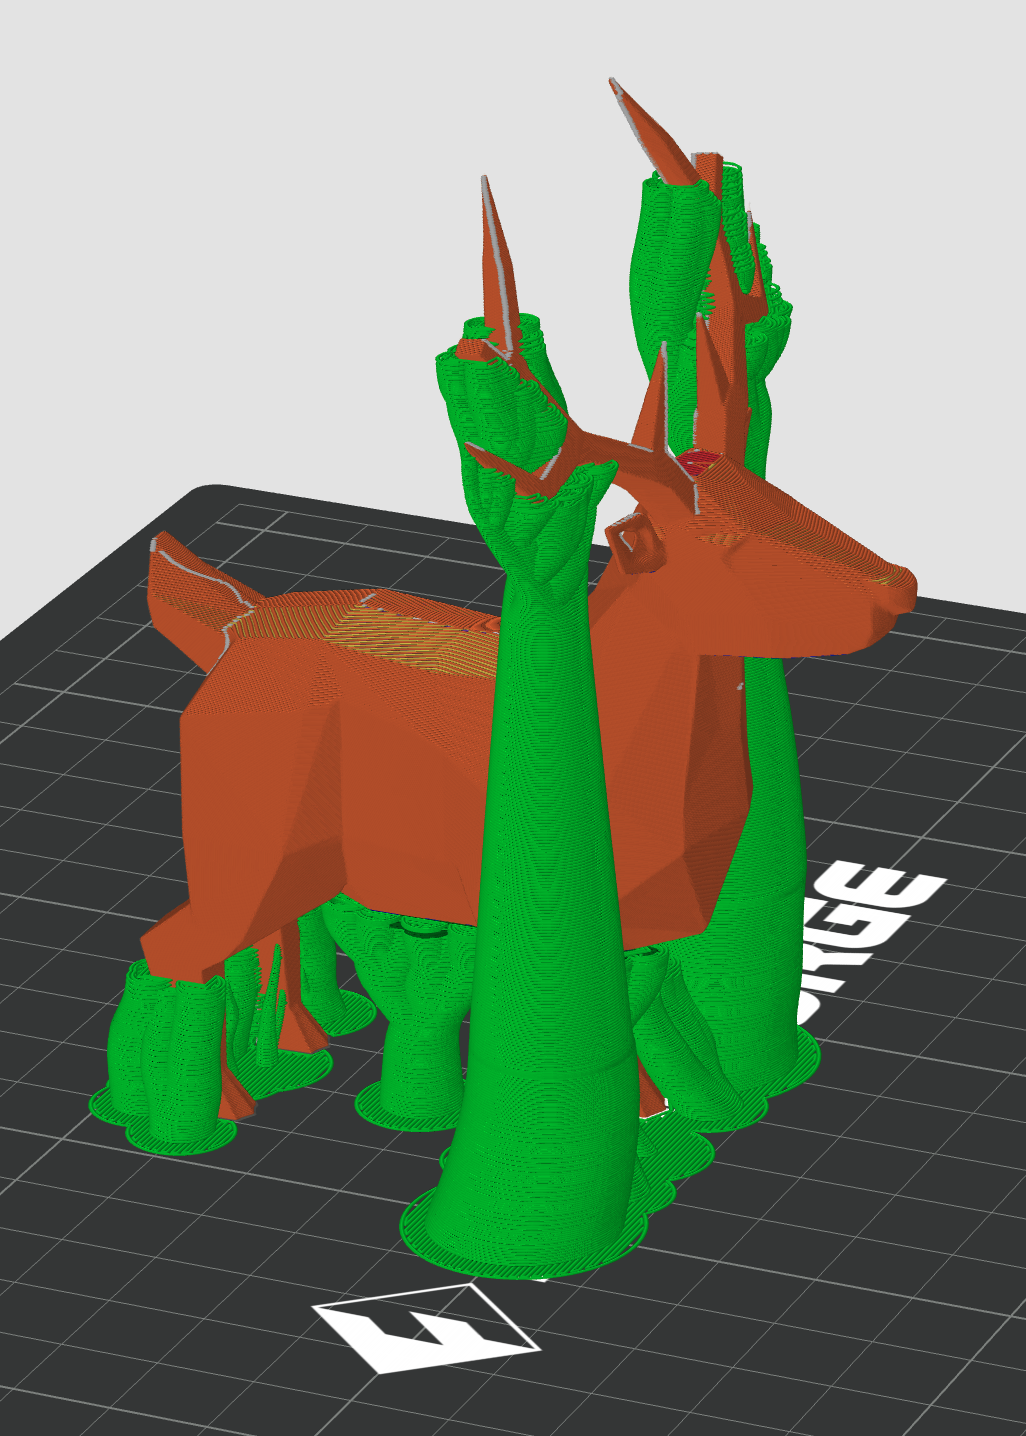 |
普通支撑和树状支撑耗材走线类型对比
建议
日常打印优先使用树状支撑(自动),在支撑效果和耗材用量之间取得较好的平衡。希望快速拆除支撑时,适当增大支撑/模型XY间距和顶部Z距离。