¶ 填充
在 Flash Studio Desktop 中,填充设置是控制打印质量、强度和表面效果的核心。合理的填充配置可以平衡打印时间、耗材用量和模型性能。
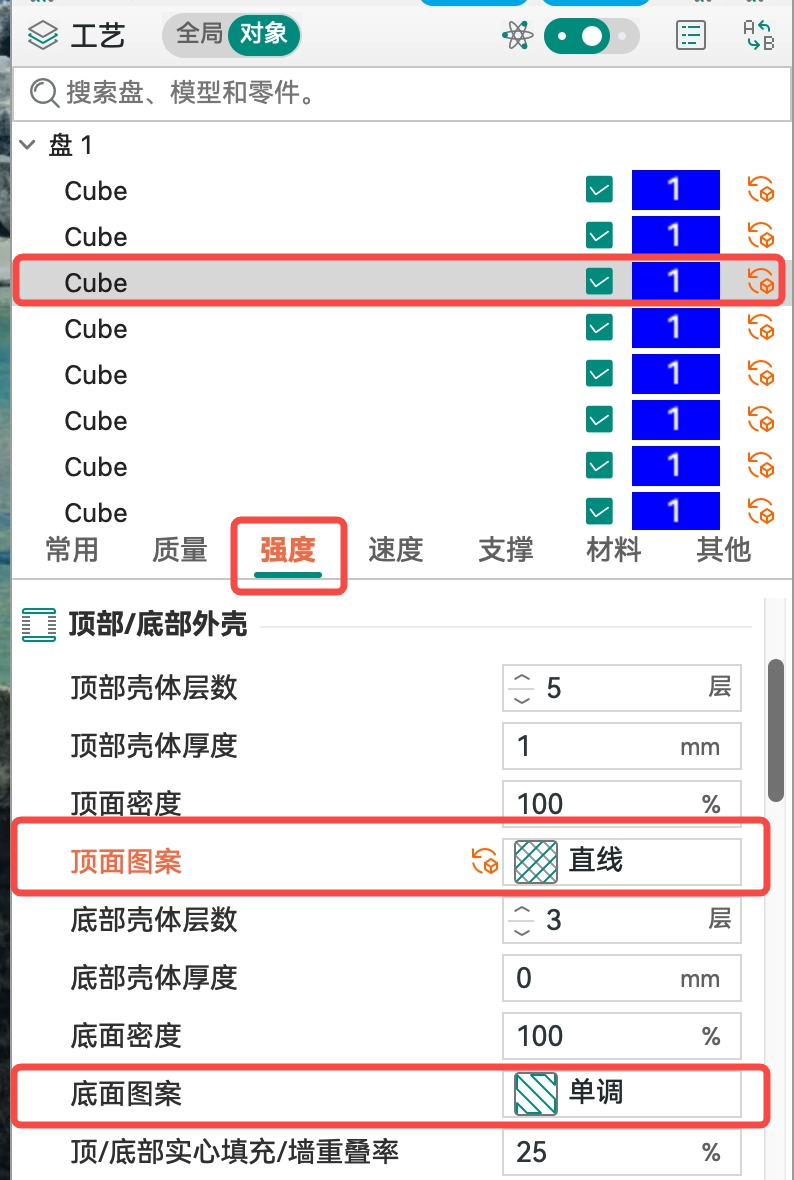 顶部/底面图案 |
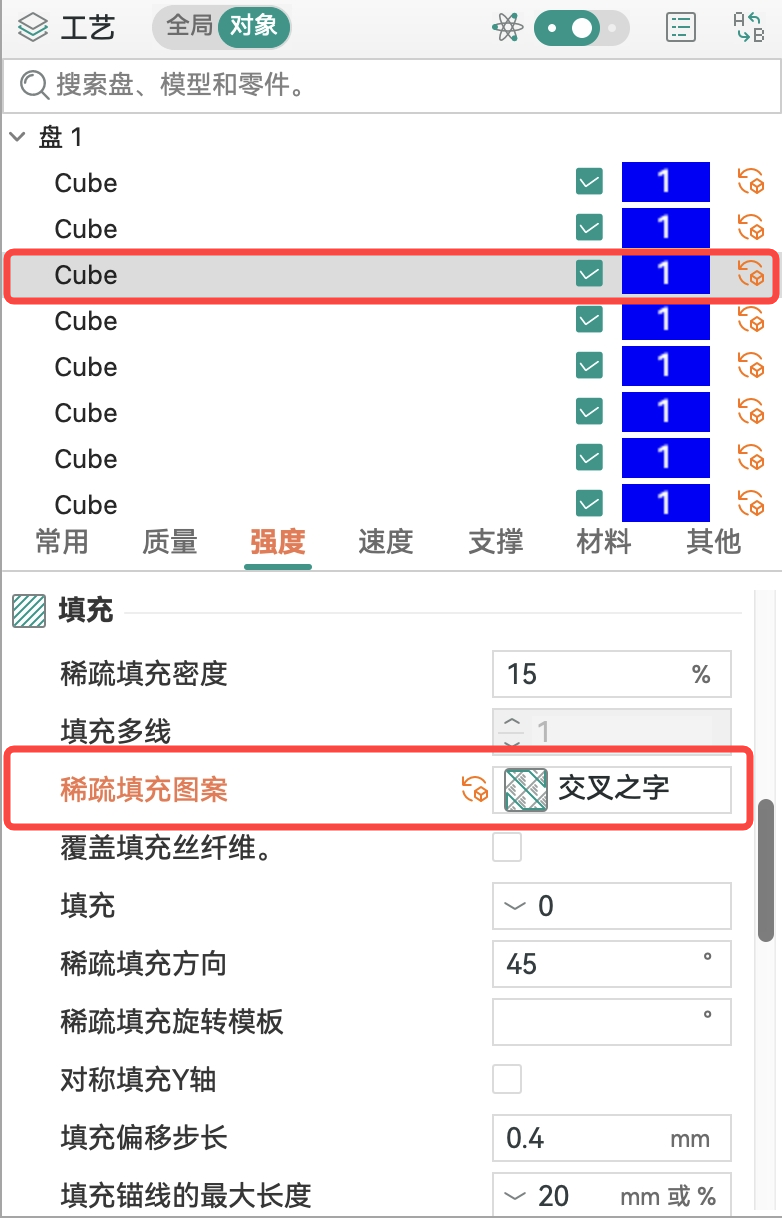 稀疏填充图案 |
¶ 稀疏填充
稀疏填充是模型内部的支撑结构,填充密度通常在 5%~100% 之间。填充密度越低,模型越轻、耗材越少、打印越快,但强度也相应降低。
除了密度,填充图案的选择同样重要。Flash Studio Desktop 提供了多种填充图案,不同图案在强度方向、柔韧性和打印速度上各有特点。
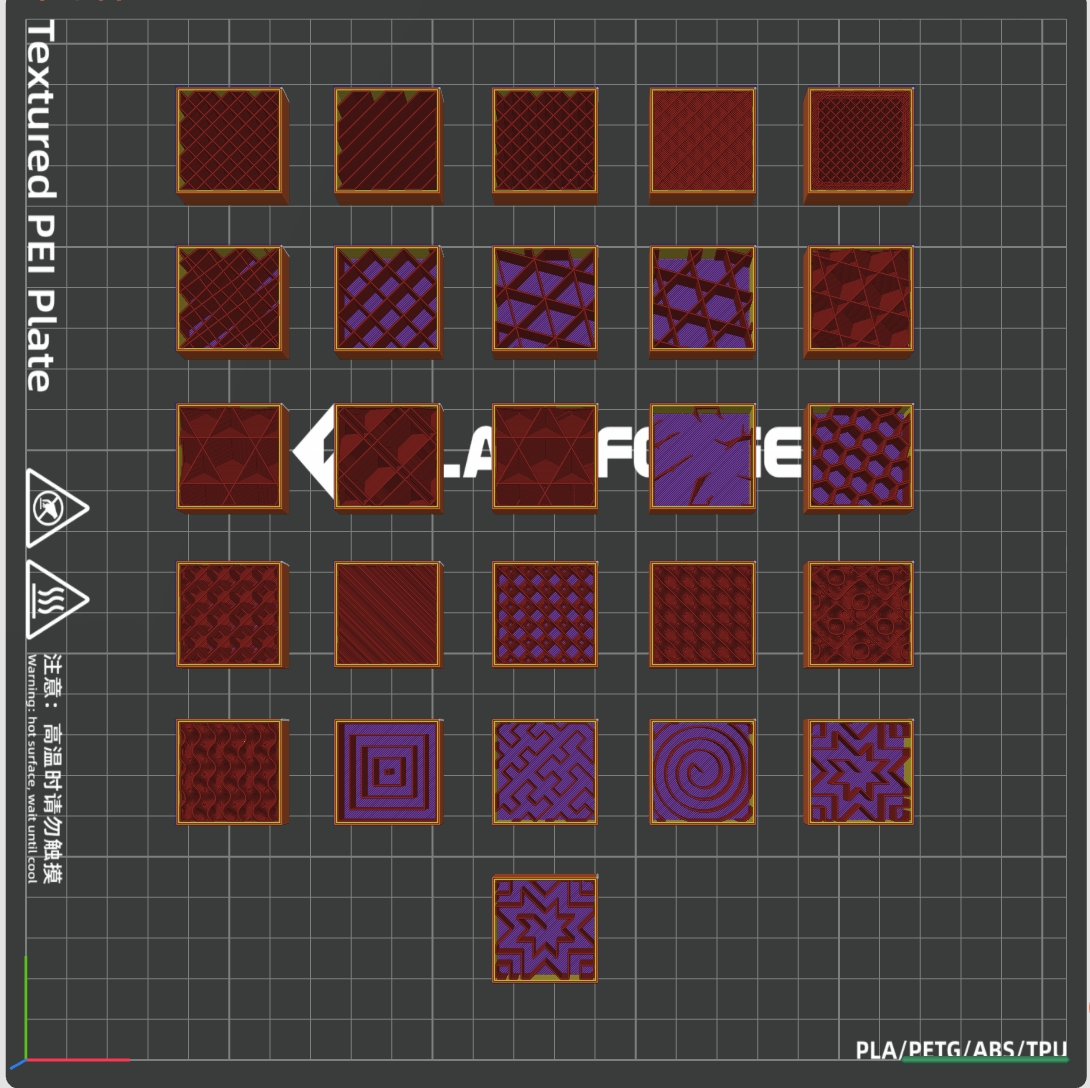
¶ 稀疏填充图案
¶ 直线(Lines)
由平行直线组成,仅沿单一方向提供支撑。打印速度最快,但强度方向性明显——平行于线条方向强度较高,垂直于线条方向较弱。
适用场景:对强度要求不高、以快速成型为优先的展示件或原型验证。
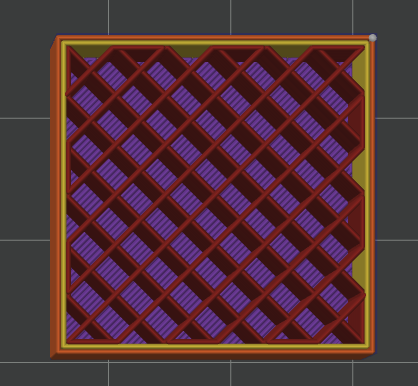
¶ 直线排列(Line Arrangement)
多条平行直线按一定间距排列,与直线类似但排列更规整,适合需要均匀支撑的场景。
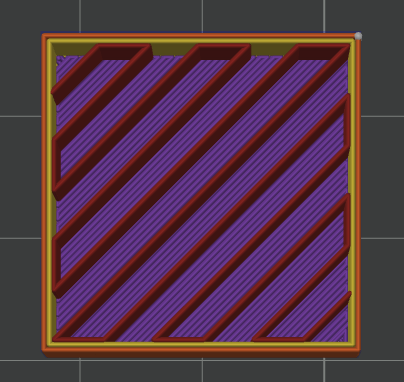
¶ 之字形(Zigzag)
线条以锯齿形连续走线,相邻层方向交替。比直线图案有更好的层间粘合,强度略优于直线。
适用场景:需要快速打印且对强度有一定要求的零件。
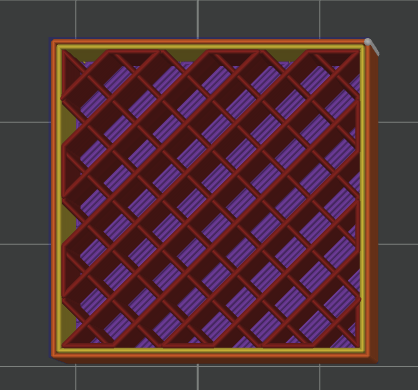
¶ 交叉之字(Cross Zigzag)
之字形的基础上增加交叉线条,形成交叉网格结构,强度高于普通之字形。
适用场景:需要较高强度且打印速度较快的通用零件。
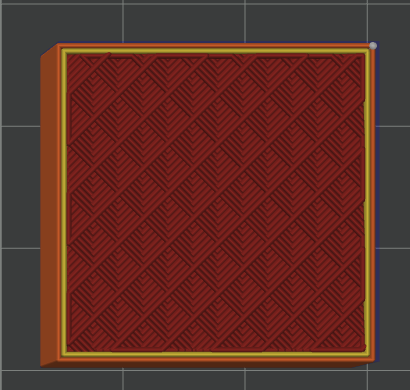
¶ 限定之字(Bounded Zigzag)
限定之字形的边界范围,使填充更贴合模型轮廓,减少边缘空隙。
适用场景:对外壁贴合度要求较高的零件。
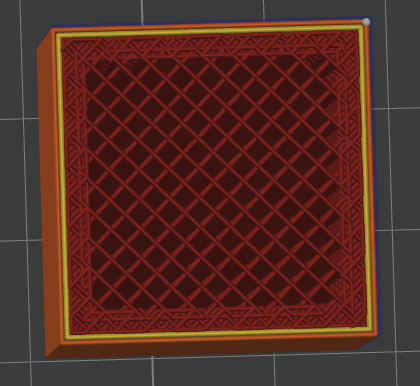
¶ 线(Line)
单层连续线条填充,与直线类似但走线策略不同,适合薄壁结构。
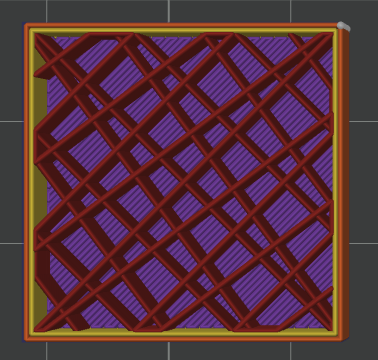
¶ 网格(Grid)
由相互交叉的直线组成方形网格结构。在 X 和 Y 方向上提供均衡的强度,打印时逐层交替方向,层间粘合较好。
适用场景:通用结构件,需要各方向强度较均衡的零件。
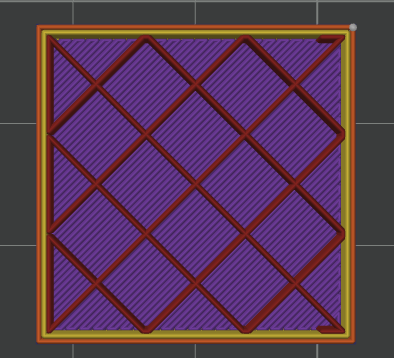
¶ 三角形(Triangles)
由三个方向的线条交织组成三角形网格。三角形是最稳定的几何结构,在 X-Y 平面上提供优异的多方向强度。
适用场景:需要承受多方向应力的功能性零件。
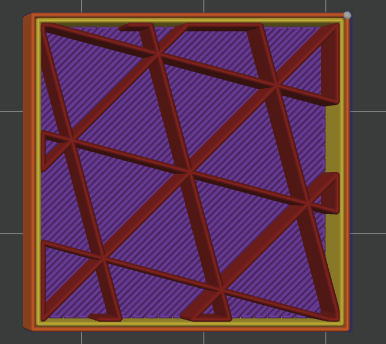
¶ 内六边形(Inside Hexagon)
六边形蜂窝状结构,在轻量化的同时提供较好的平面强度。线条连续,打印流畅。
适用场景:需要轻量化且有一定强度的零件。
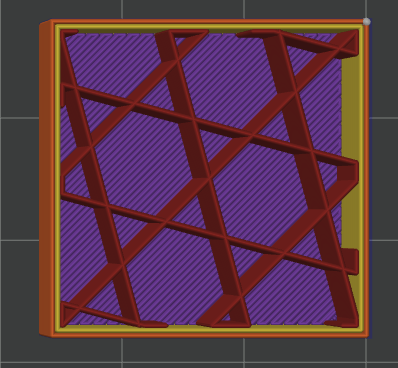
¶ 立方体(Cubic)
在三维空间中沿三个轴方向交错排列,形成立方体结构。在各个方向上都能提供均匀的强度,且层间结合力强。
适用场景:对整体强度要求高的功能性零件。
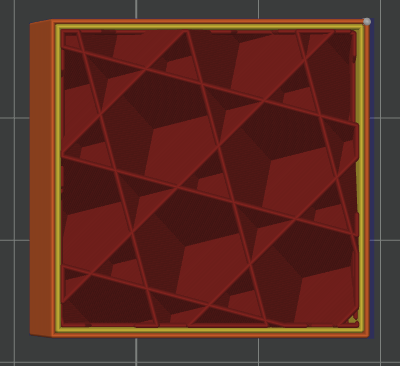
¶ 自适应立方体(Adaptive Cubic)
立方体的改进版本,会根据模型几何形状自适应调整填充密度,在应力集中区域自动增加密度,非关键区域降低密度。
适用场景:需要优化强度与重量比的功能性零件。
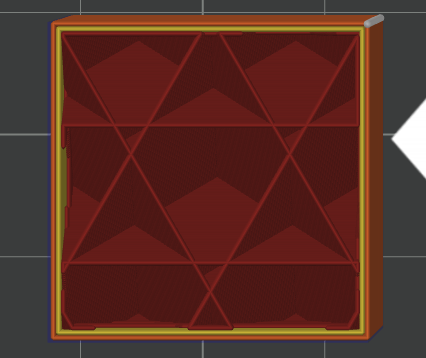
¶ 四分之一立方体(Quarter Cubic)
立方体结构的变体,线条密度较低,打印速度更快,强度略低于标准立方体。
适用场景:对强度要求中等、希望提升打印速度的零件。
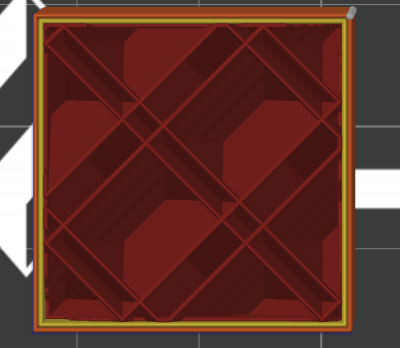
¶ 支撑立方体(Support Cubic)
在立方体基础上增加额外支撑线条,提升整体结构稳定性。
适用场景:需要高稳定性的大尺寸零件。
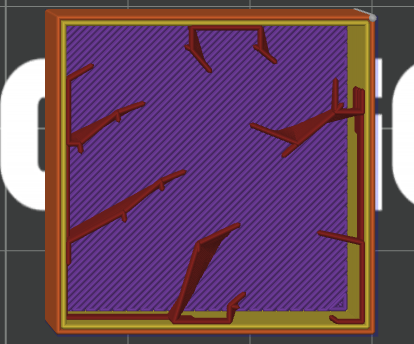
¶ 闪电(Lightning)
仅在顶部表面下方生成支撑结构,内部完全中空。极大节省耗材和时间,但仅提供顶部支撑。
适用场景:展示件、装饰件等不需要内部强度的模型。
¶ 蜂窝(Honeycomb)
平面六边形蜂窝结构,经典轻量化图案,在相同耗材用量下提供较好的平面强度。
适用场景:需要轻量化和平面强度的零件。
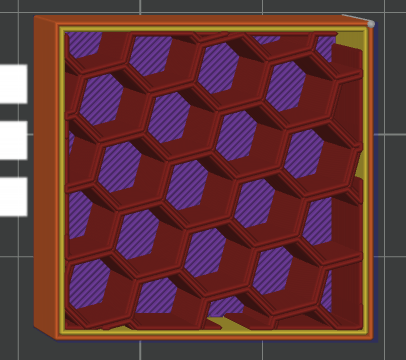
¶ 3D 蜂窝(3D Honeycomb)
蜂窝结构的三维扩展版本,在 Z 方向上也提供支撑,整体强度优于平面蜂窝。
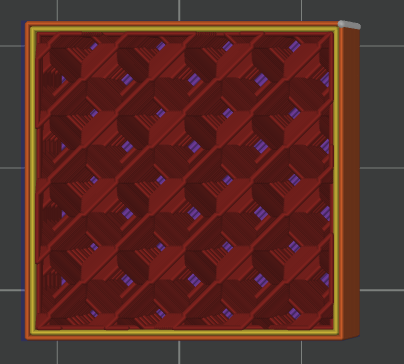
¶ 侧向蜂窝(Lateral Honeycomb)
蜂窝结构沿侧向排列,适合承受侧向应力的零件。
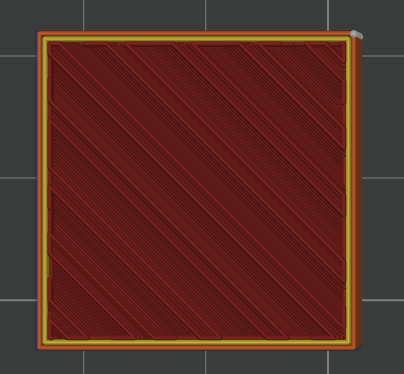
¶ 交叉层叠(Cross Hatch)
多层线条交叉层叠,形成致密的网状结构,强度较高。
适用场景:需要高平面强度的零件。
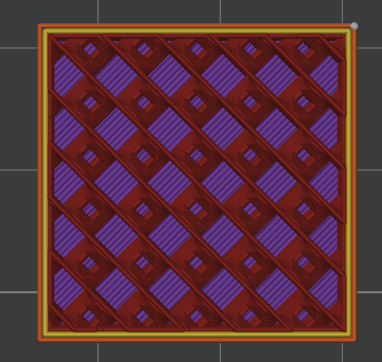
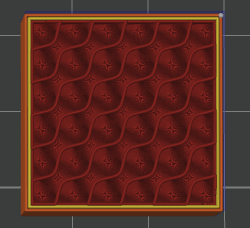
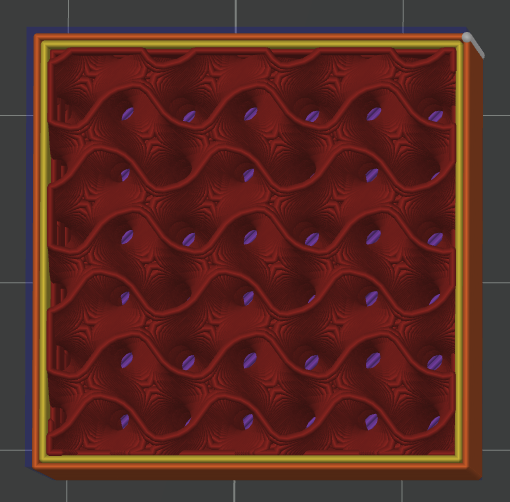
¶ TPMS-D结构 / TPMS-FK结构
基于三周期极小曲面(TPMS)的复杂三维结构。TPMS 结构在所有方向上提供接近均匀的力学性能,同时具有极高的强度重量比。D 结构和 FK 结构是两种不同的曲面拓扑形式。
适用场景:对力学性能要求极高的工程零件、仿生结构件。
¶ 螺旋体(Spiral)
连续的螺旋曲线填充,线条无交叉点,挤出流动平稳,打印振动小。在各方向提供接近均匀的强度。
适用场景:需要各向同性强度且对重量敏感的零件。
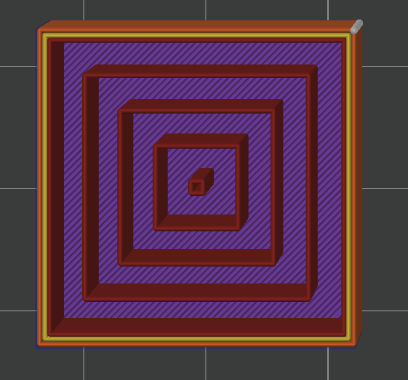
¶ 同心(Concentric)
以模型轮廓为基准,由外向内逐层收缩的同心线条。与模型外壁形状一致,提供与外壁方向匹配的支撑。
适用场景:柔性零件或需要与外壁变形一致的零件。
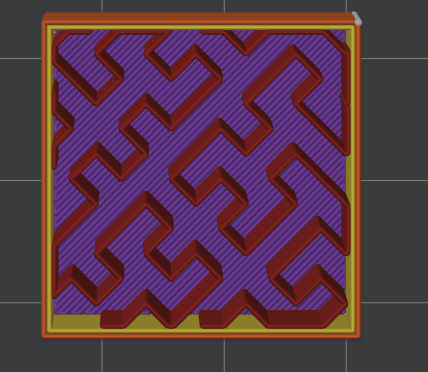
¶ 希尔伯特曲线(Hilbert Curve)
基于分形几何的连续曲线填充,线条覆盖均匀且无交叉,结构致密。
适用场景:需要均匀致密填充的特殊零件。
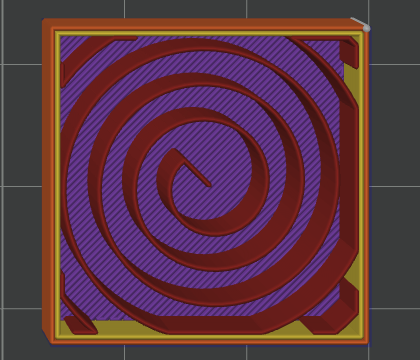
¶ 阿基米德和弦(Archimedean Chords)
基于阿基米德螺旋线的填充图案,线条间距均匀,结构规整。
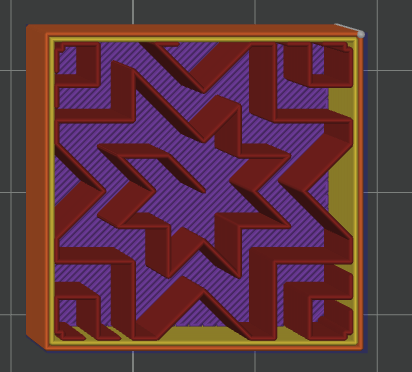
¶ 八角螺旋(Octagram Spiral)
八角形螺旋结构填充,线条交错形成稳定的几何图案。
¶ 稀疏填充图案选择建议
| 需求 | 推荐图案 |
|---|---|
| 快速原型验证 | 直线(Lines)/ 闪电(Lightning) |
| 收纳盒、支架、外壳 | 网格(Grid)/ 之字形(Zigzag) |
| 多方向受力零件(卡扣、铰链、夹具) | 三角形(Triangles)/ 立方体(Cubic) |
| 各向同性 + 轻量化(无人机配件、机械臂) | 螺旋体(Spiral)/ 3D 蜂窝(3D Honeycomb) |
| 极致轻量化(航模件、展示模型) | 闪电(Lightning)/ 内六边形(Inside Hexagon) |
| 高工程强度(齿轮、承重结构、功能测试件) | TPMS-D / TPMS-FK / 自适应立方体(Adaptive Cubic) |
| 需要弹性/柔韧性(密封垫、缓冲垫、柔性铰链) | 同心(Concentric)/ 螺旋体(Spiral) |
¶ 顶部/底部填充
顶部和底部填充(也称"顶/底层壁")是模型上下表面的实心层。与稀疏填充不同,顶部/底部填充是致密的实心层,直接决定模型的表面质量。
¶ 原理
FDM 打印是逐层堆叠的过程。如果模型顶部和底部没有足够的实心层,稀疏填充的网格结构会透过表面显现,导致顶面凹陷、底面粗糙。顶部/底部填充的作用就是在稀疏填充与模型外壁之间建立一层平整的实心过渡,使外表面有均匀的支撑基础。
- 顶部填充层数不足:上层线条缺乏支撑,表面出现下沉、网格纹路可见,甚至出现拉丝。
- 底部填充层数不足:首层直接接触稀疏填充的空腔,底面粗糙不平,可能出现"鬼影"纹理。
¶ 顶部/底部填充图案
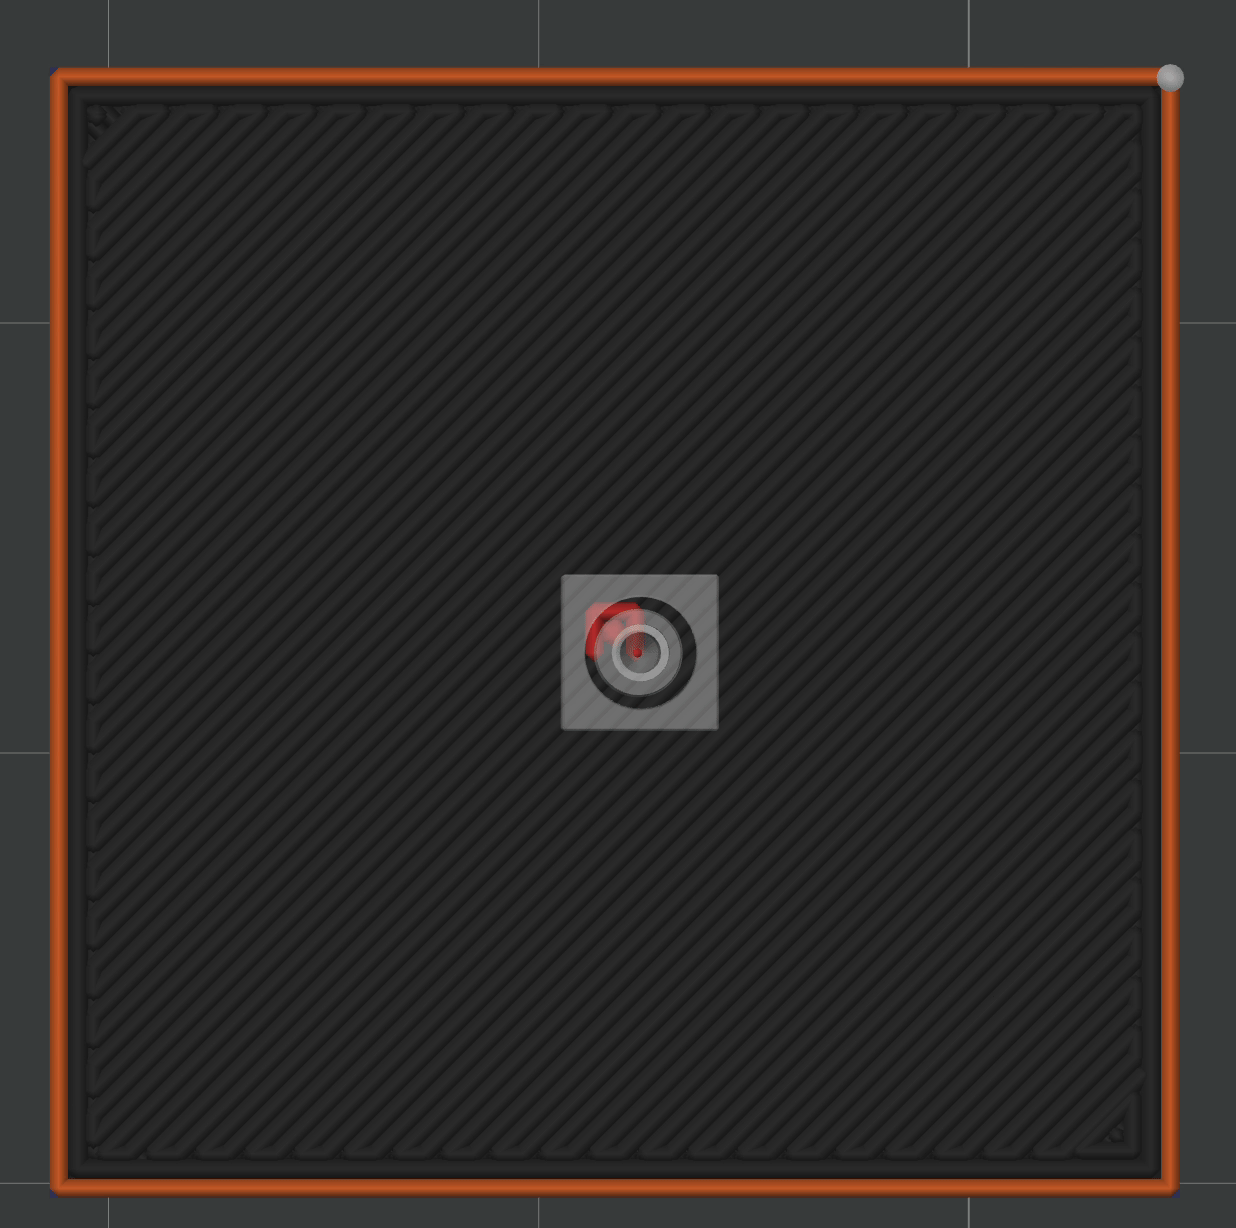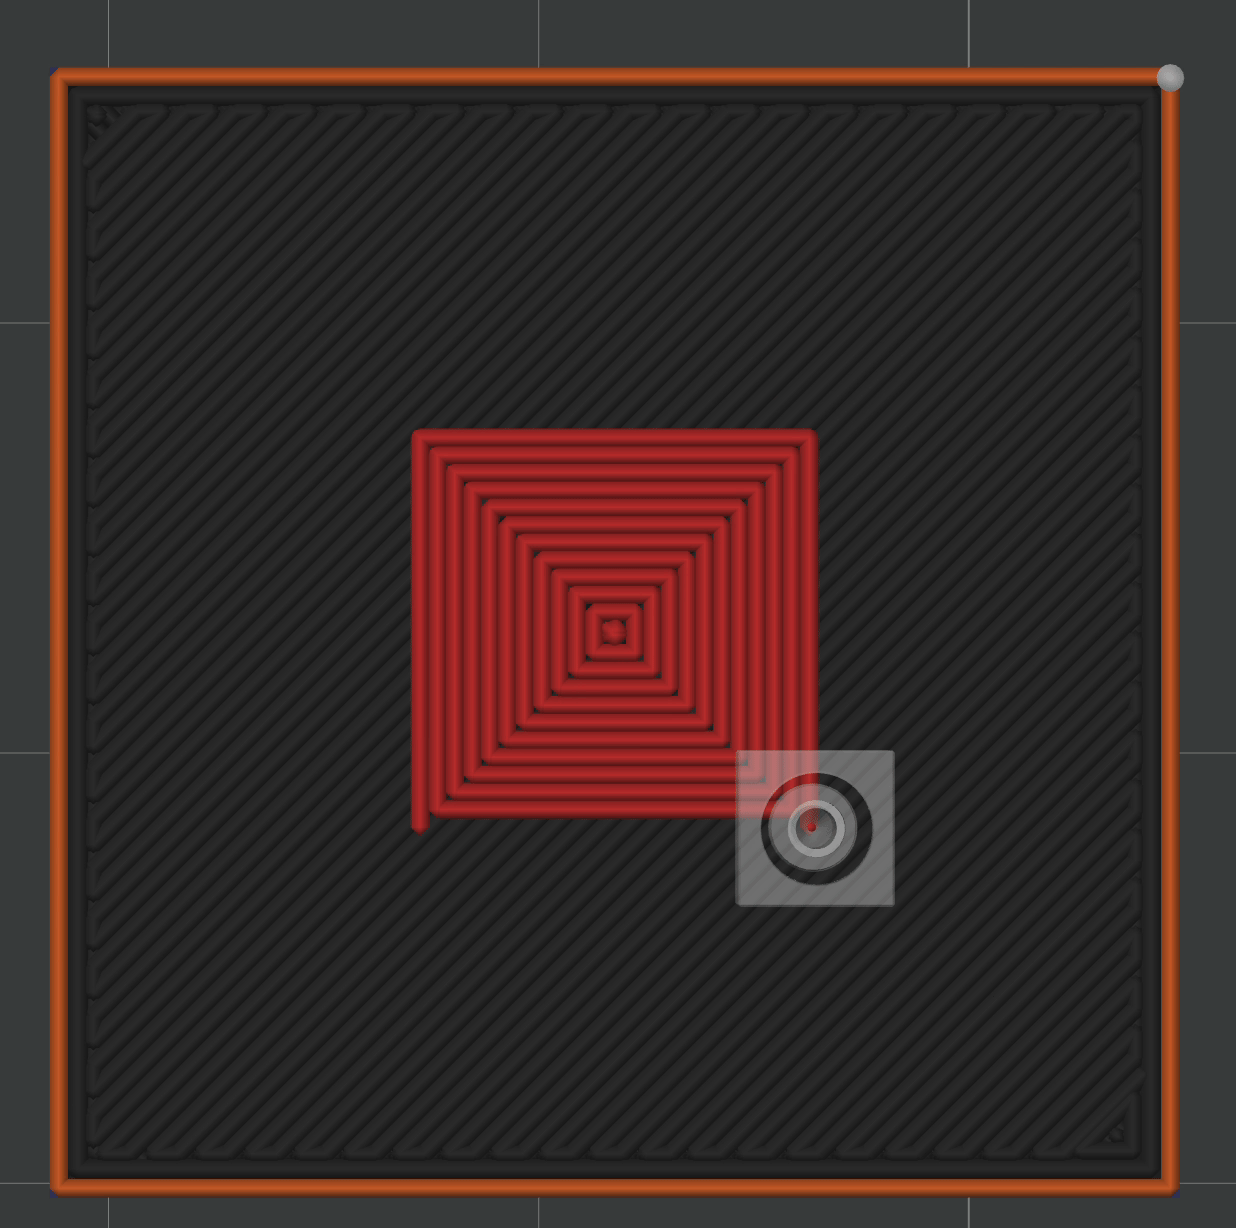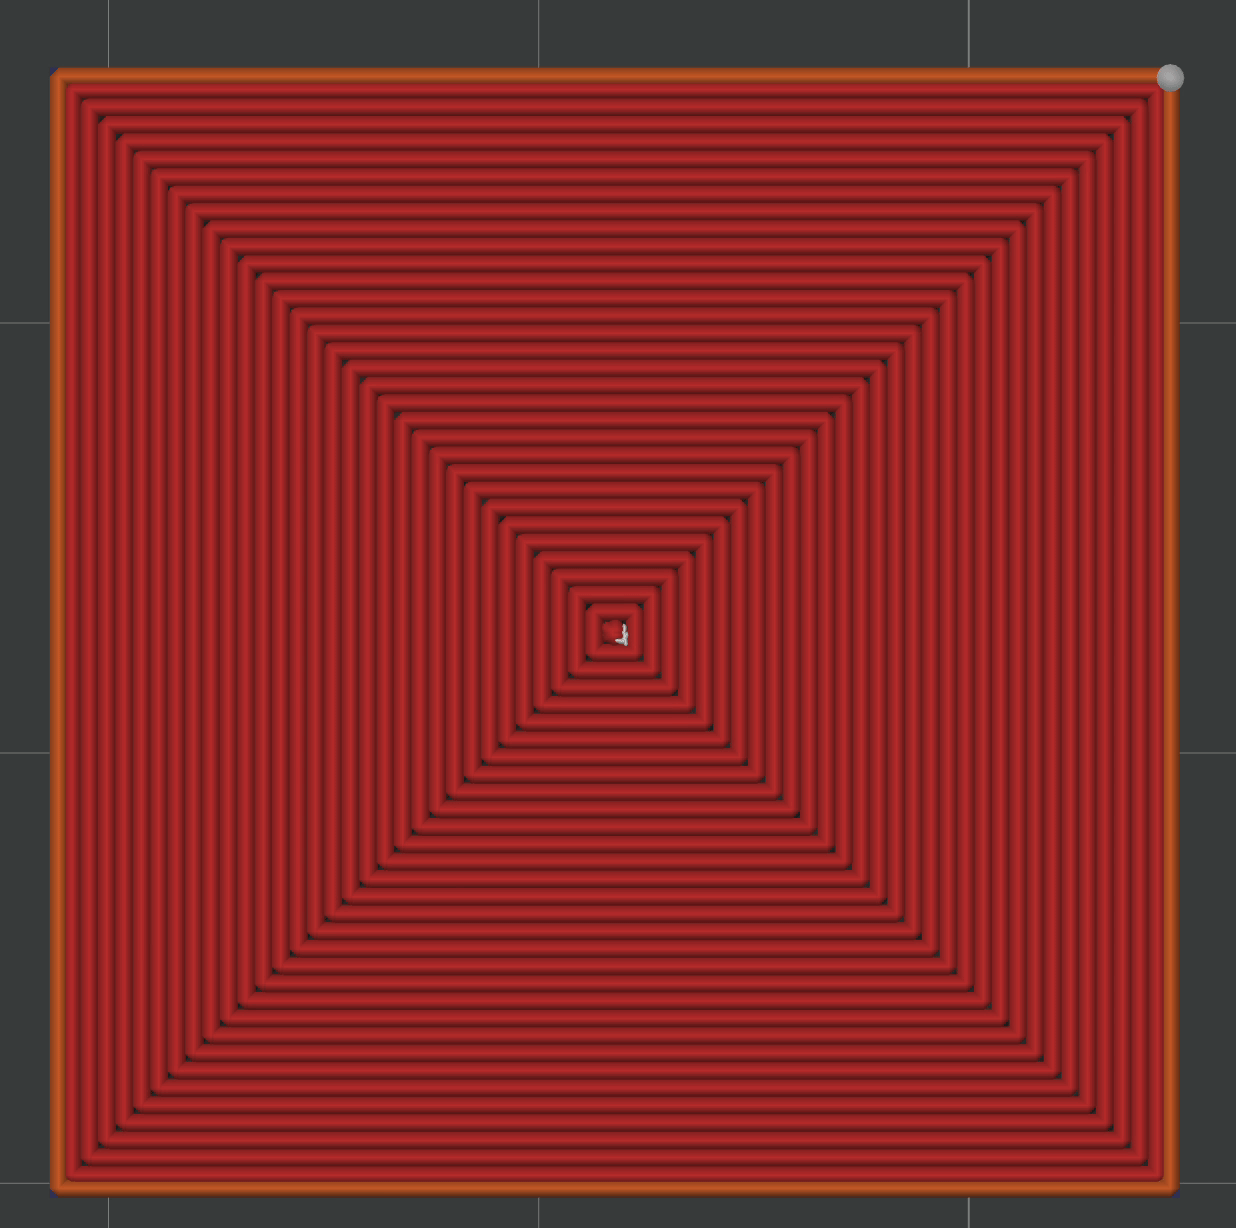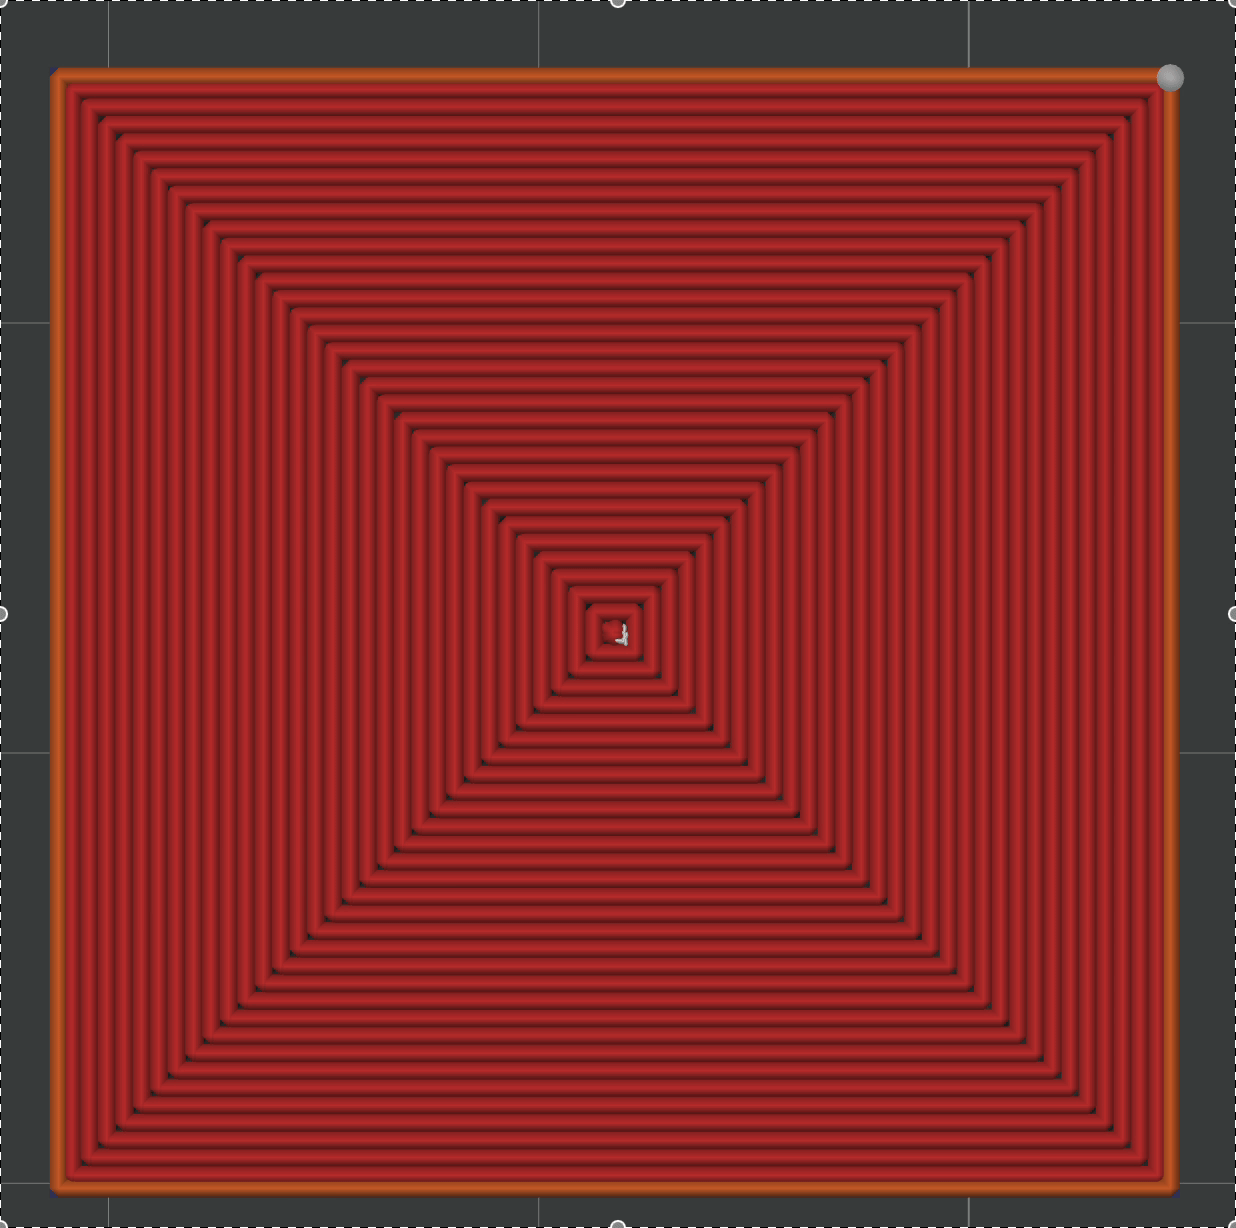
顶部和底部填充共享相同的图案选项,不同图案会影响表面的外观纹理和打印效率。
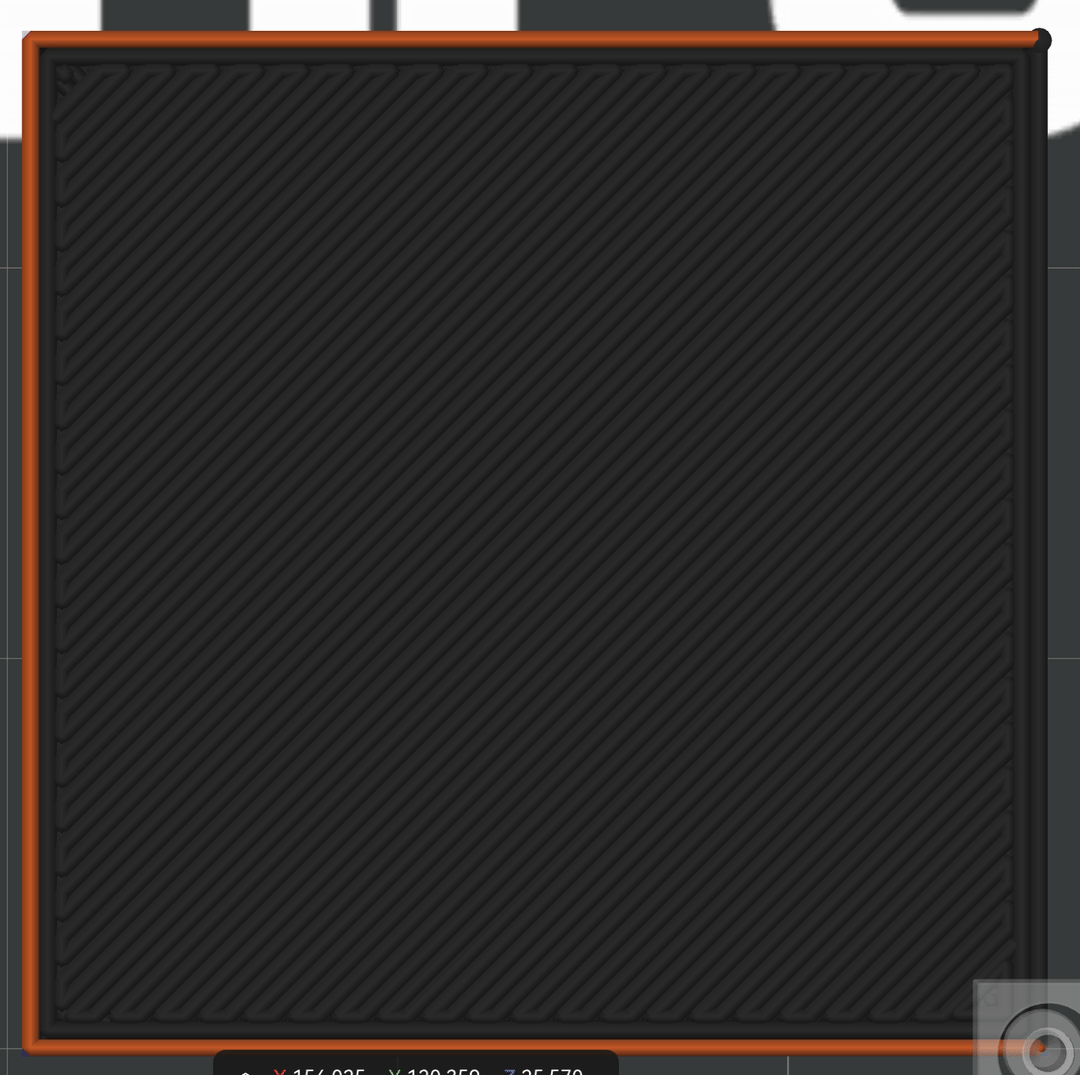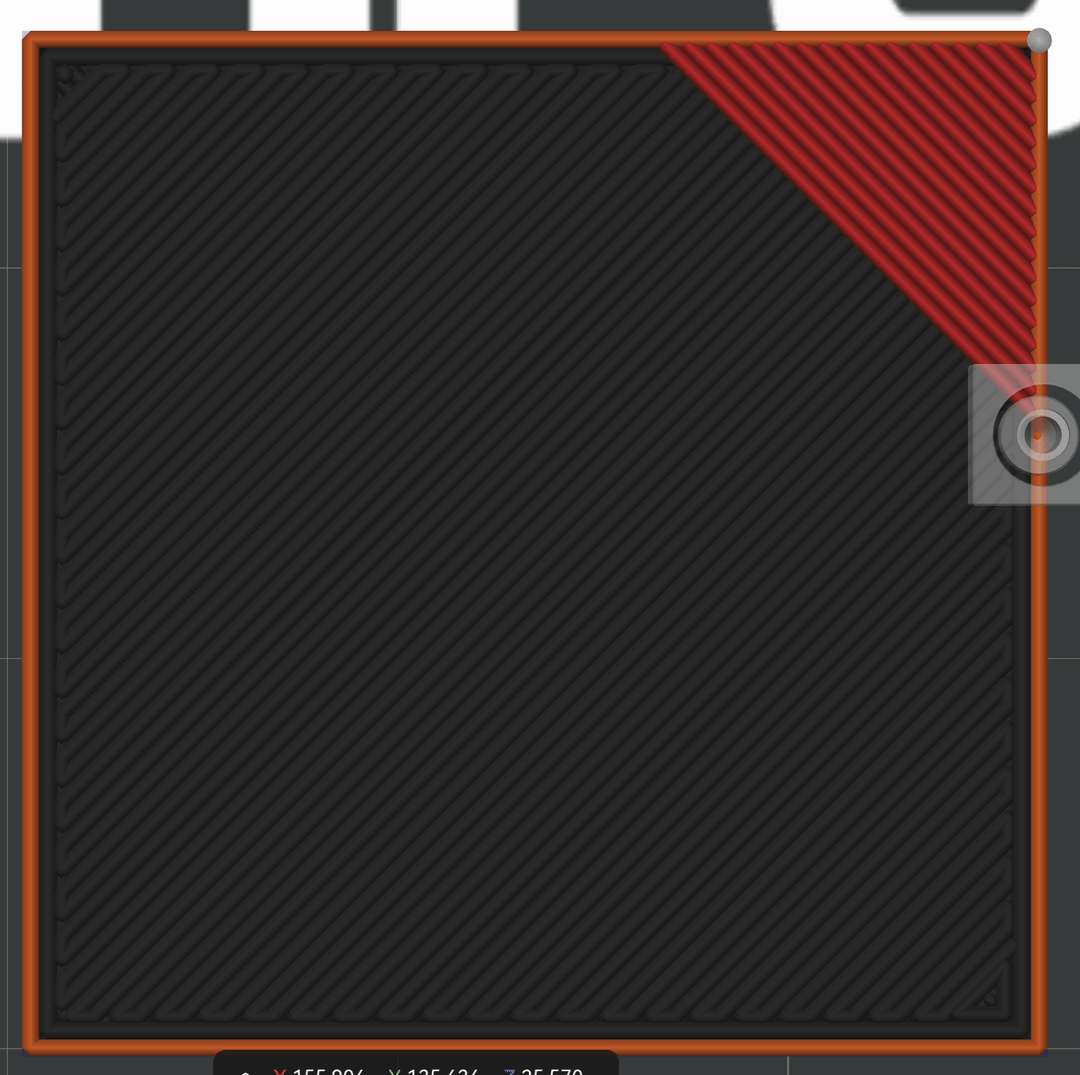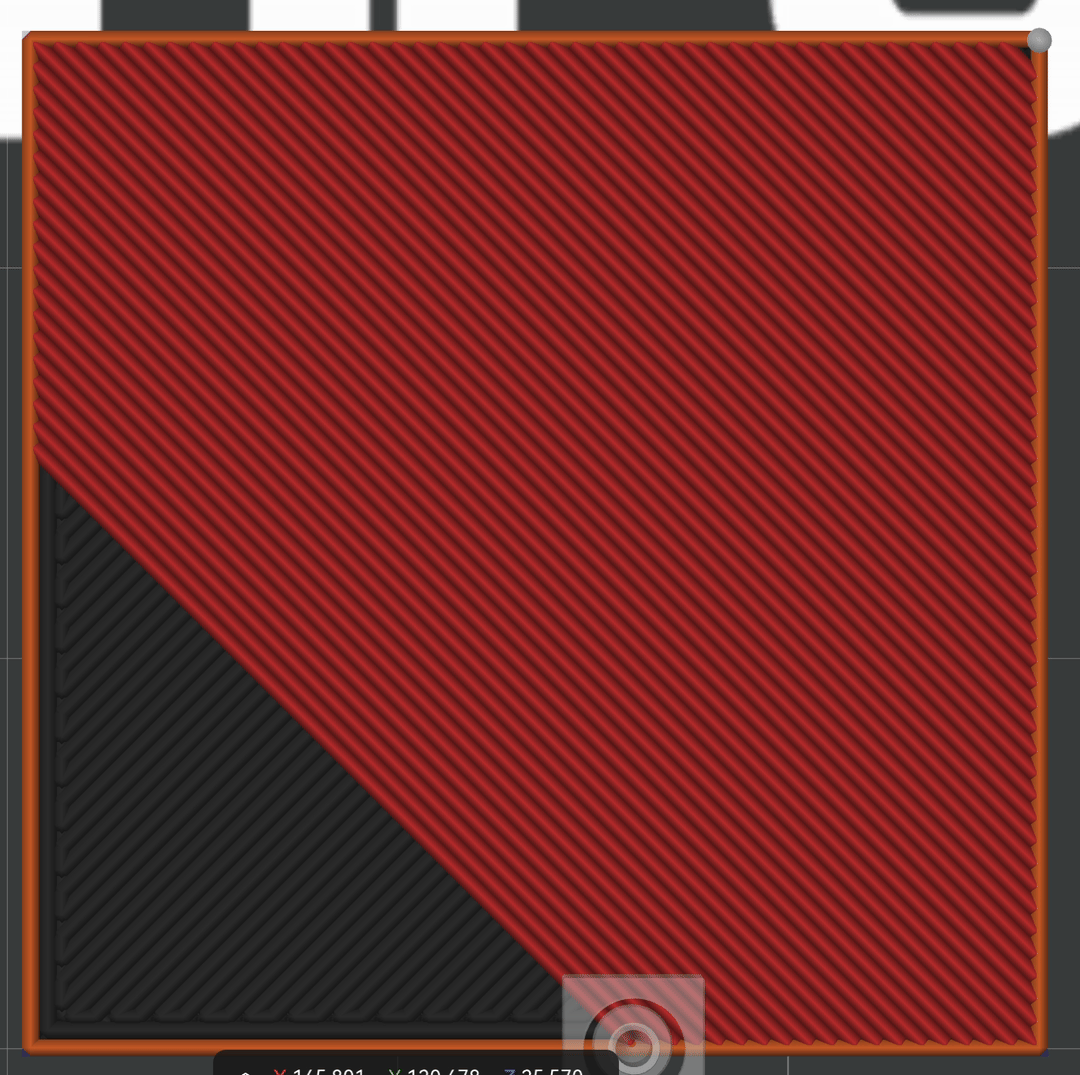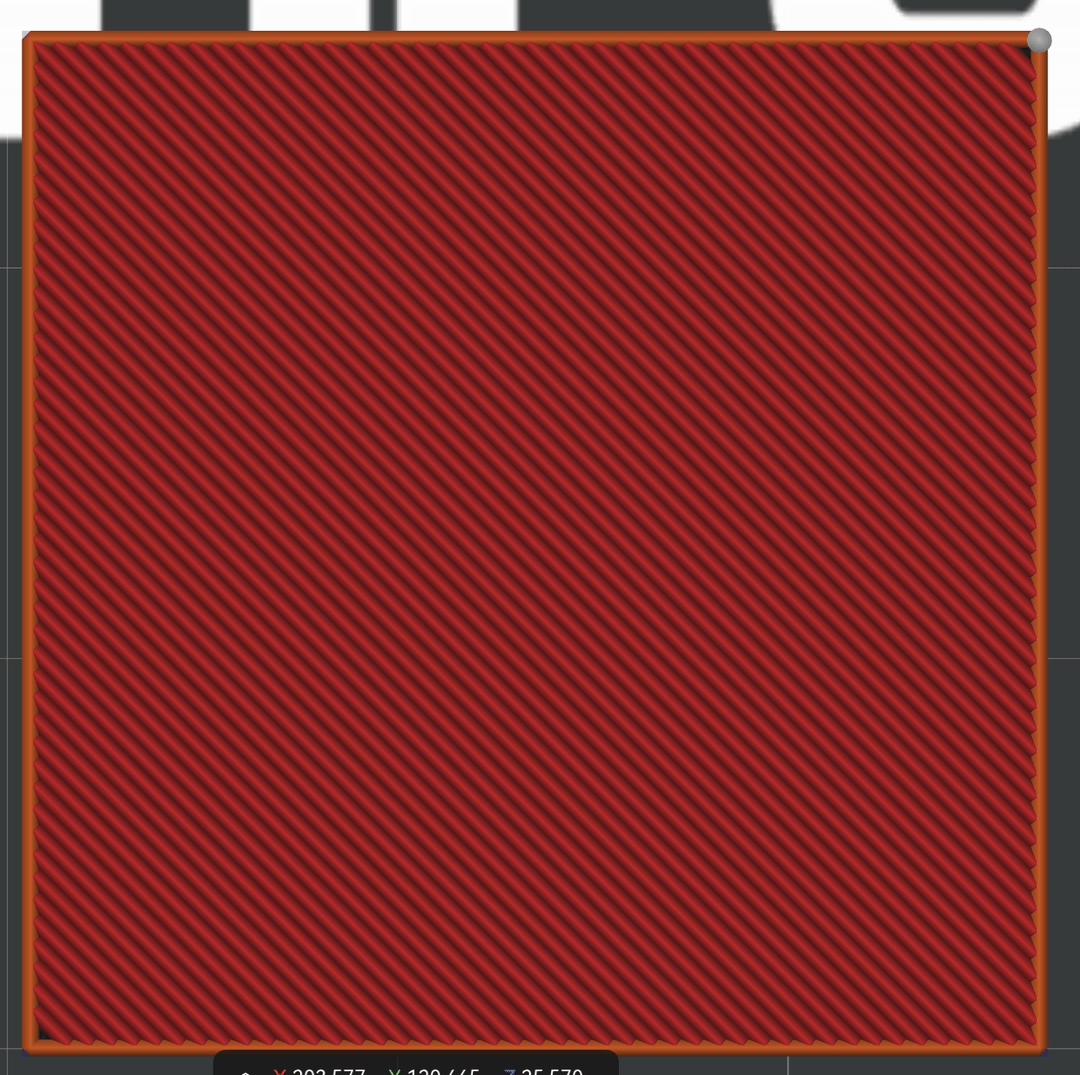
¶ 单调(Monotonic)
每条填充线从同一方向开始打印,确保整个表面的走线方向一致。打印出的表面颜色均匀、纹理一致,视觉效果最佳,但打印时间略长。
适用场景:对外观要求高的展示件、表面可见的零件。
¶ 单调线(Monotonic Lines)
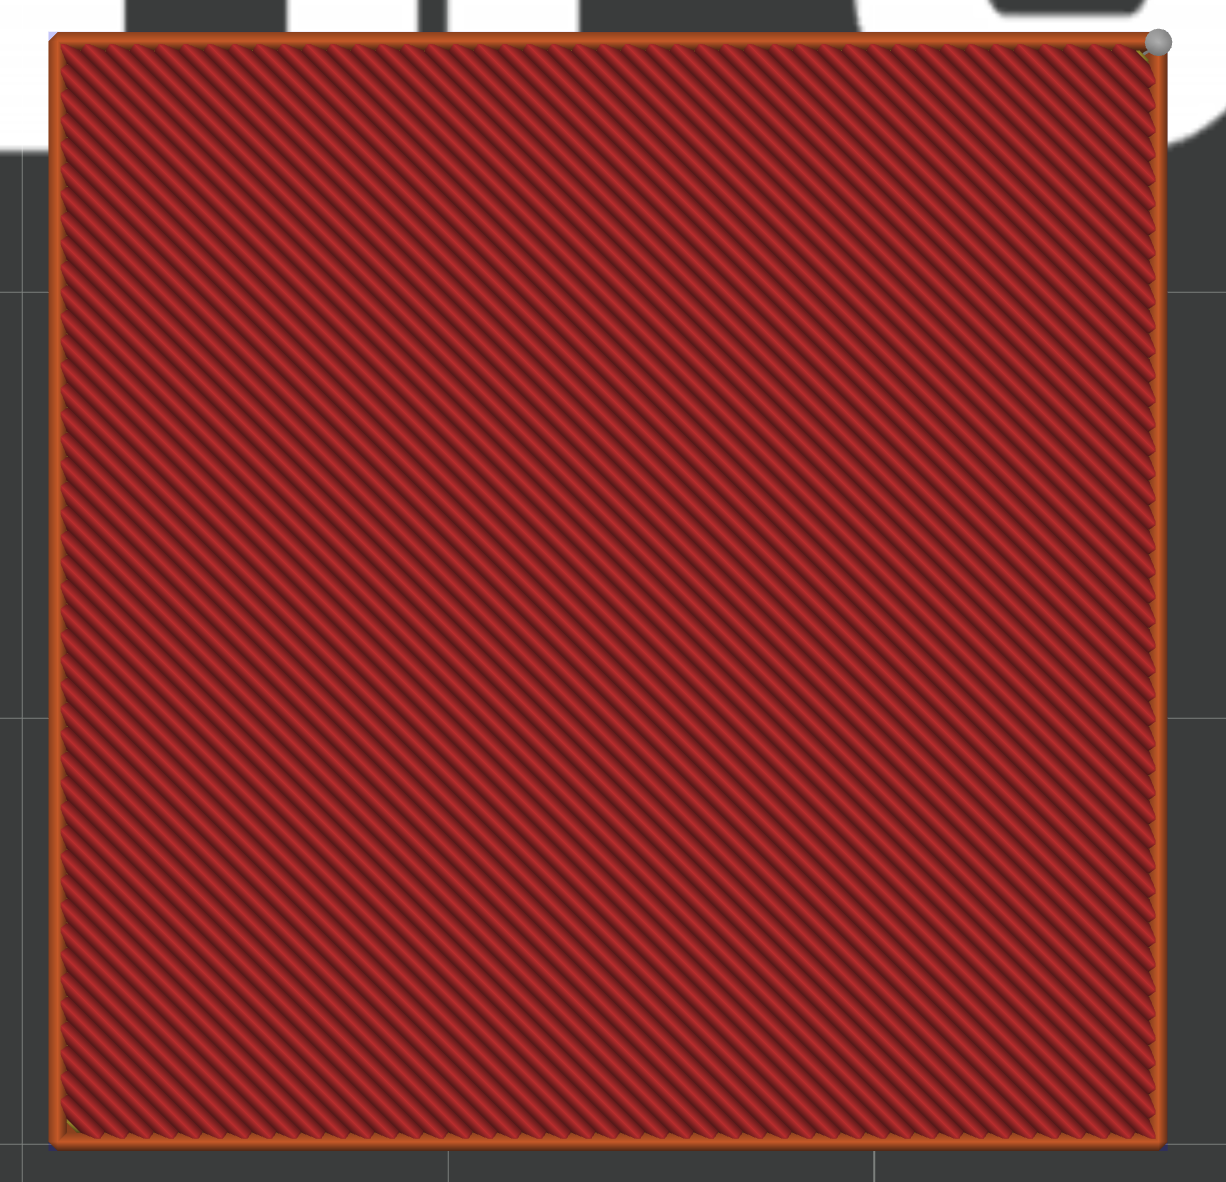
与单调类似,但仅保证同一行内的走线方向一致,不同行之间方向可能不同。在表面质量和打印速度之间取得平衡。
适用场景:大多数通用场景的默认选择。
¶ 直线(Lines)
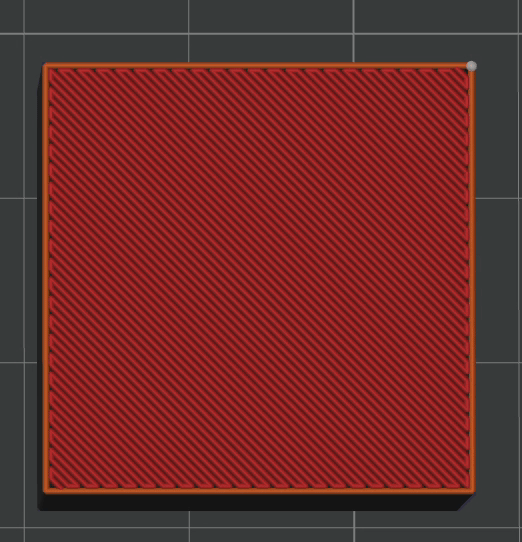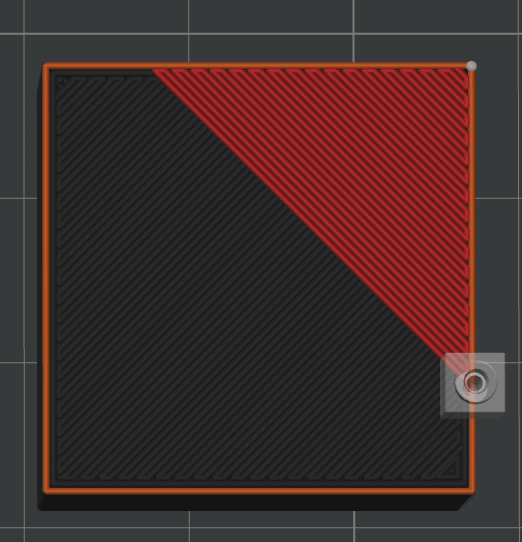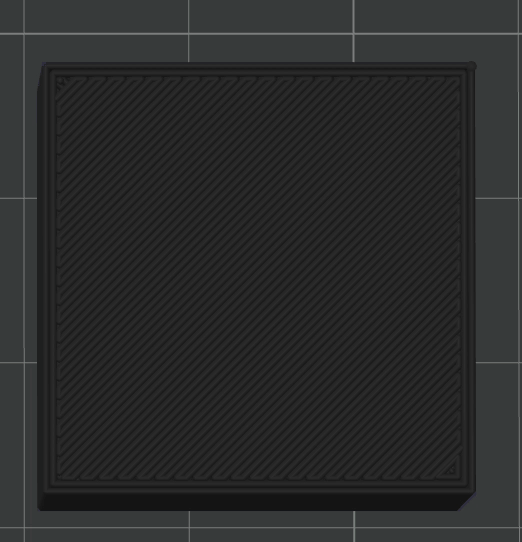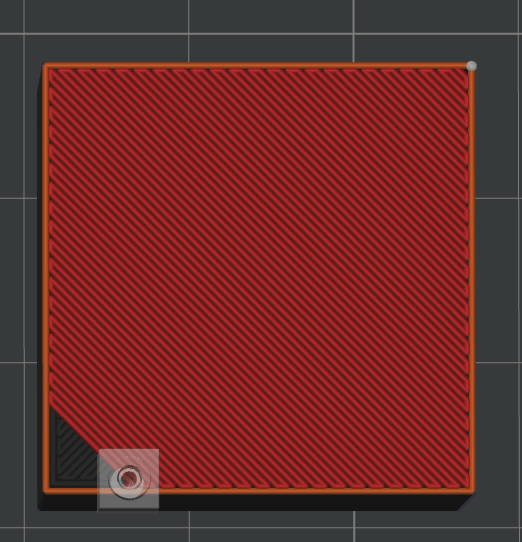
标准平行直线填充,打印速度较快,表面会有明显的平行线纹理。
适用场景:对表面纹理无特殊要求的功能件。
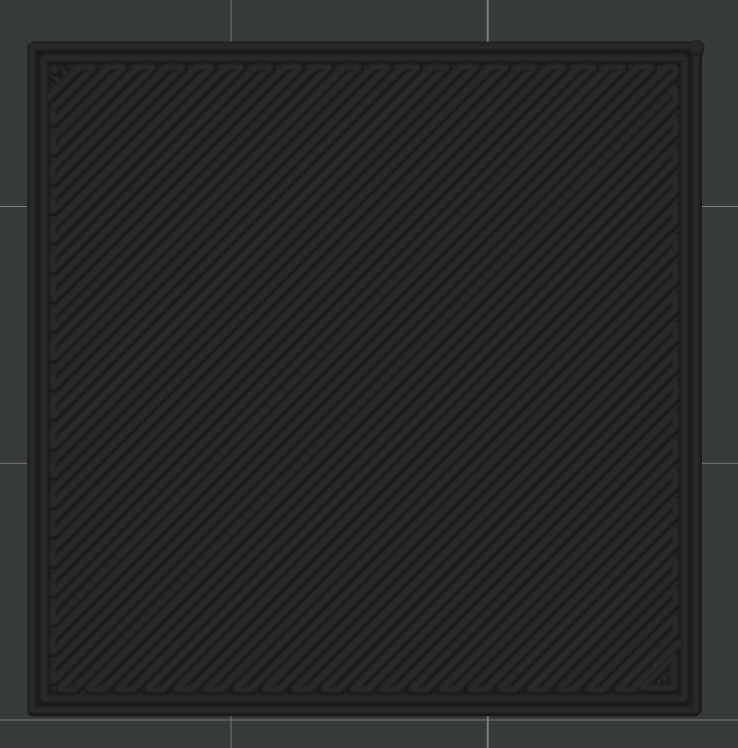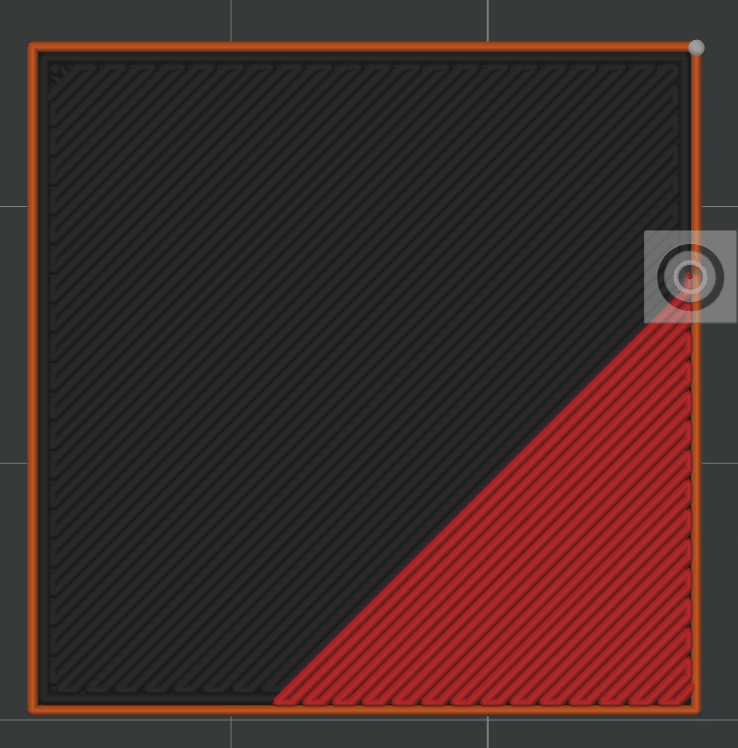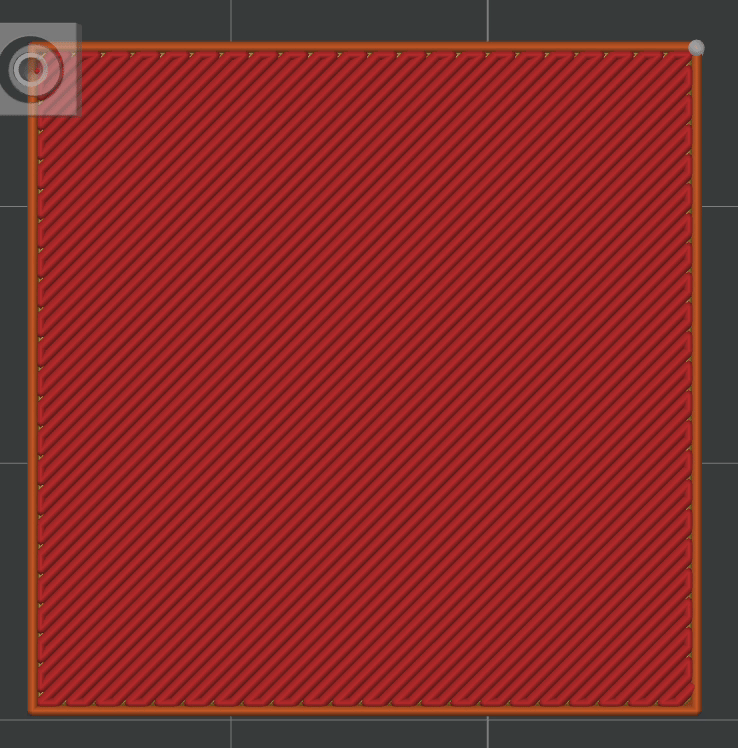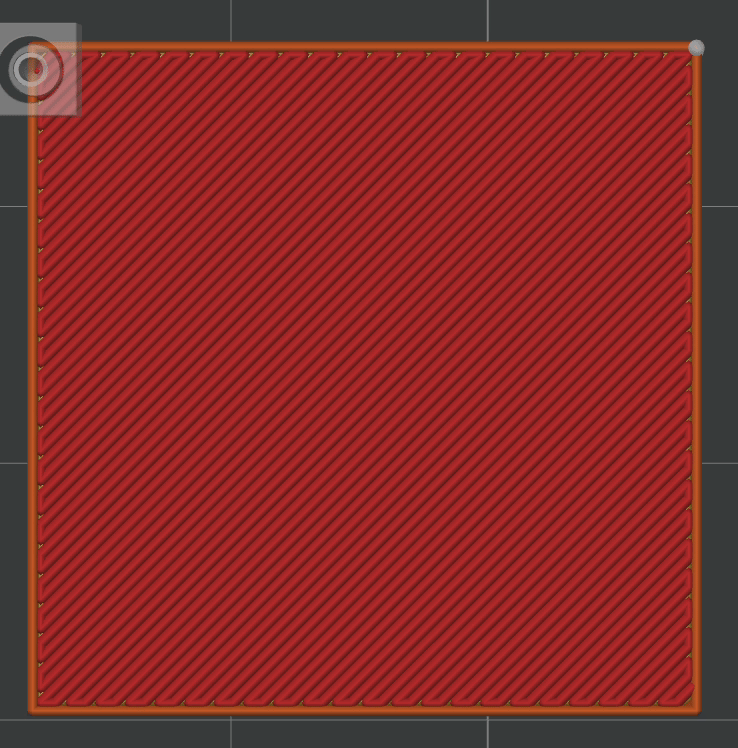
¶ 直线排列(Line Arrangement)
平行直线按固定间距排列,纹理更规整。
适用场景:需要规整表面纹理的零件。
¶ 同心(Concentric)
以模型外轮廓为基准,由外向内逐层收缩的同心线条。表面纹理与模型轮廓一致,视觉效果独特。
适用场景:对表面外观有个性化需求的零件。
¶ 希尔伯特曲线(Hilbert Curve)
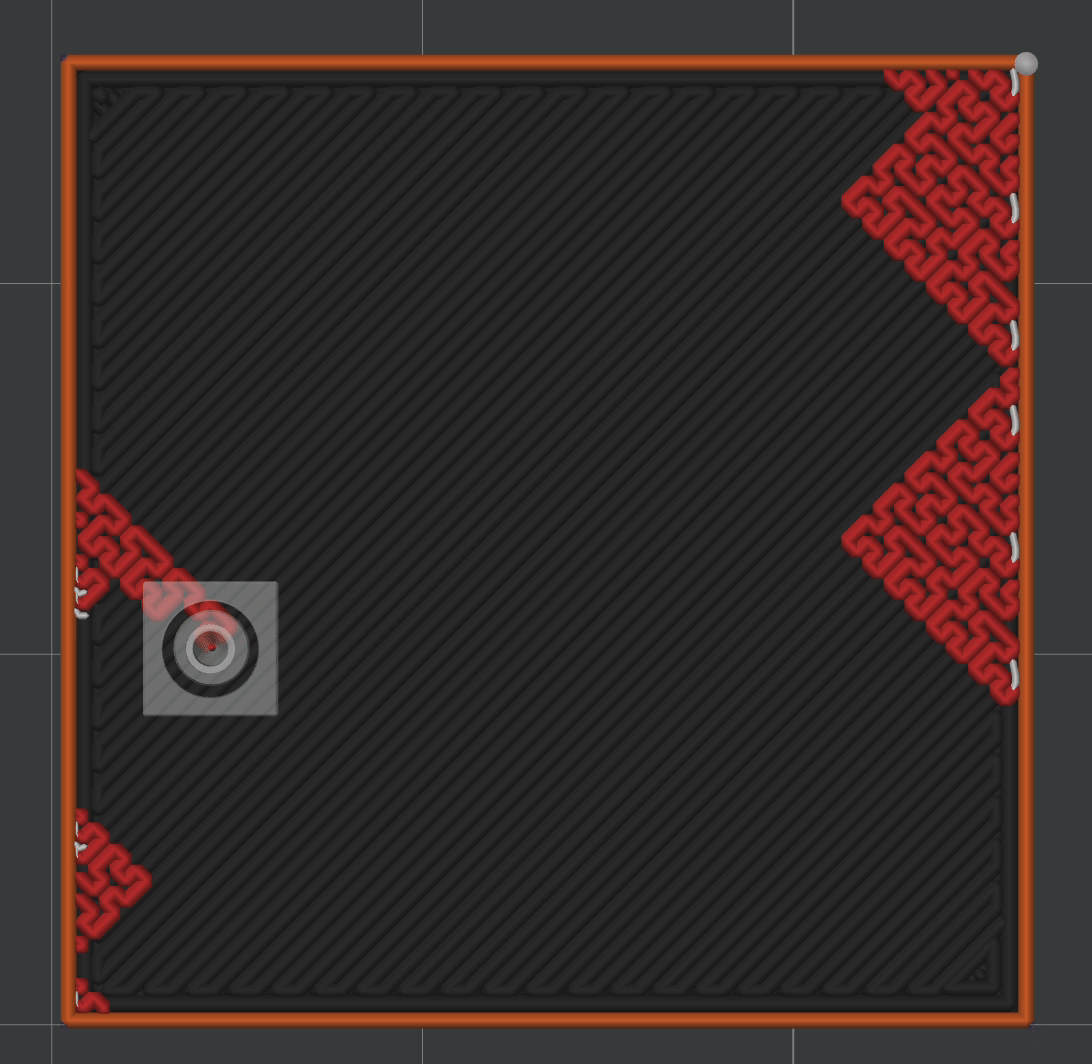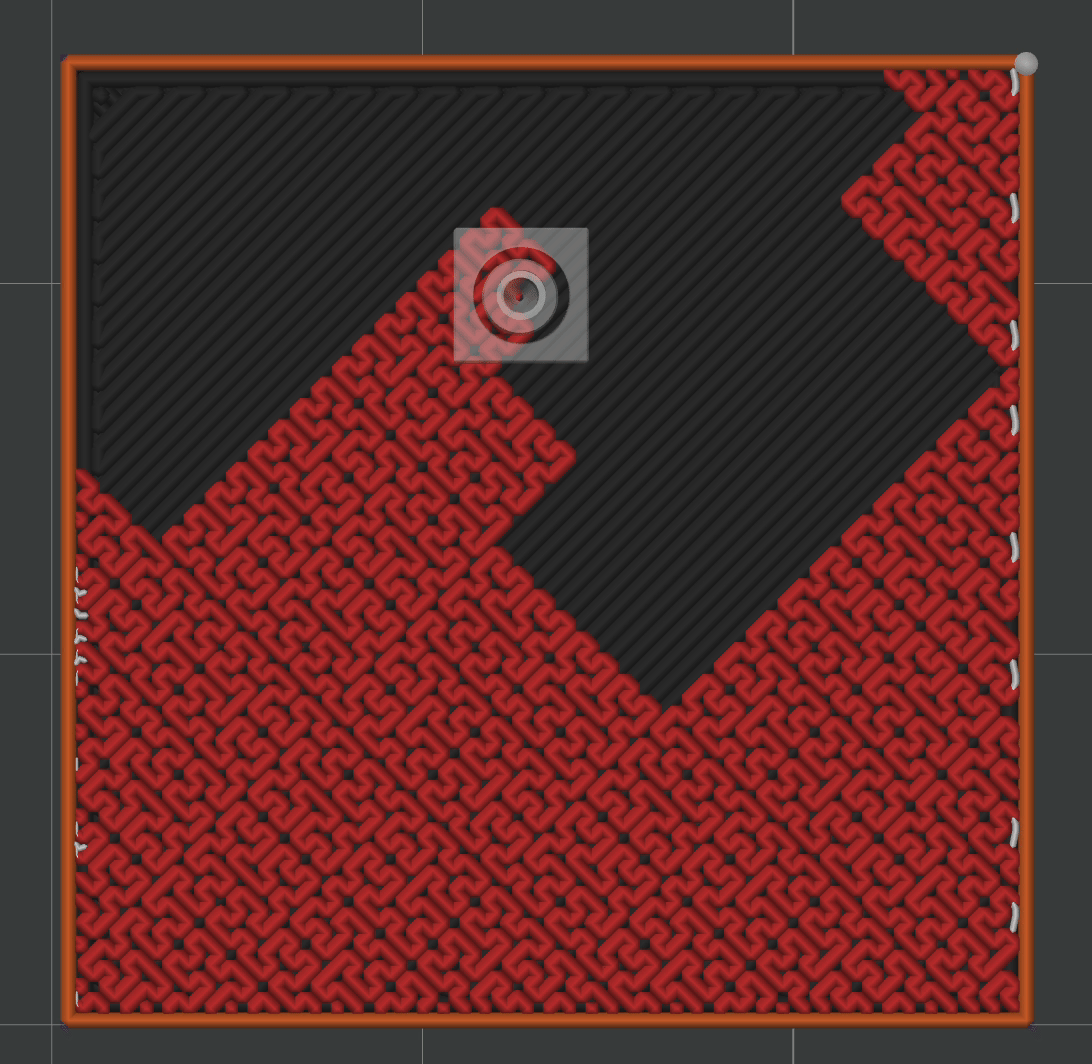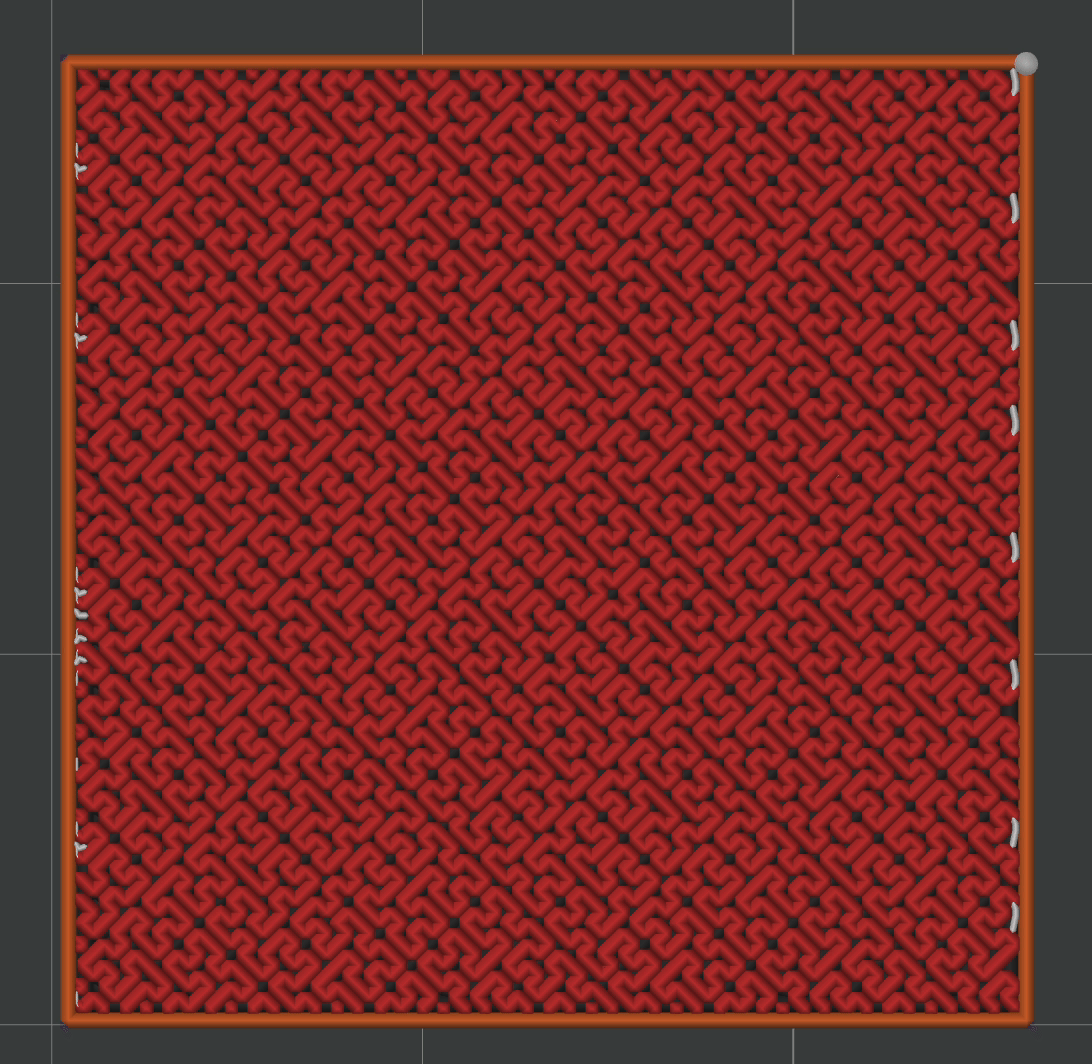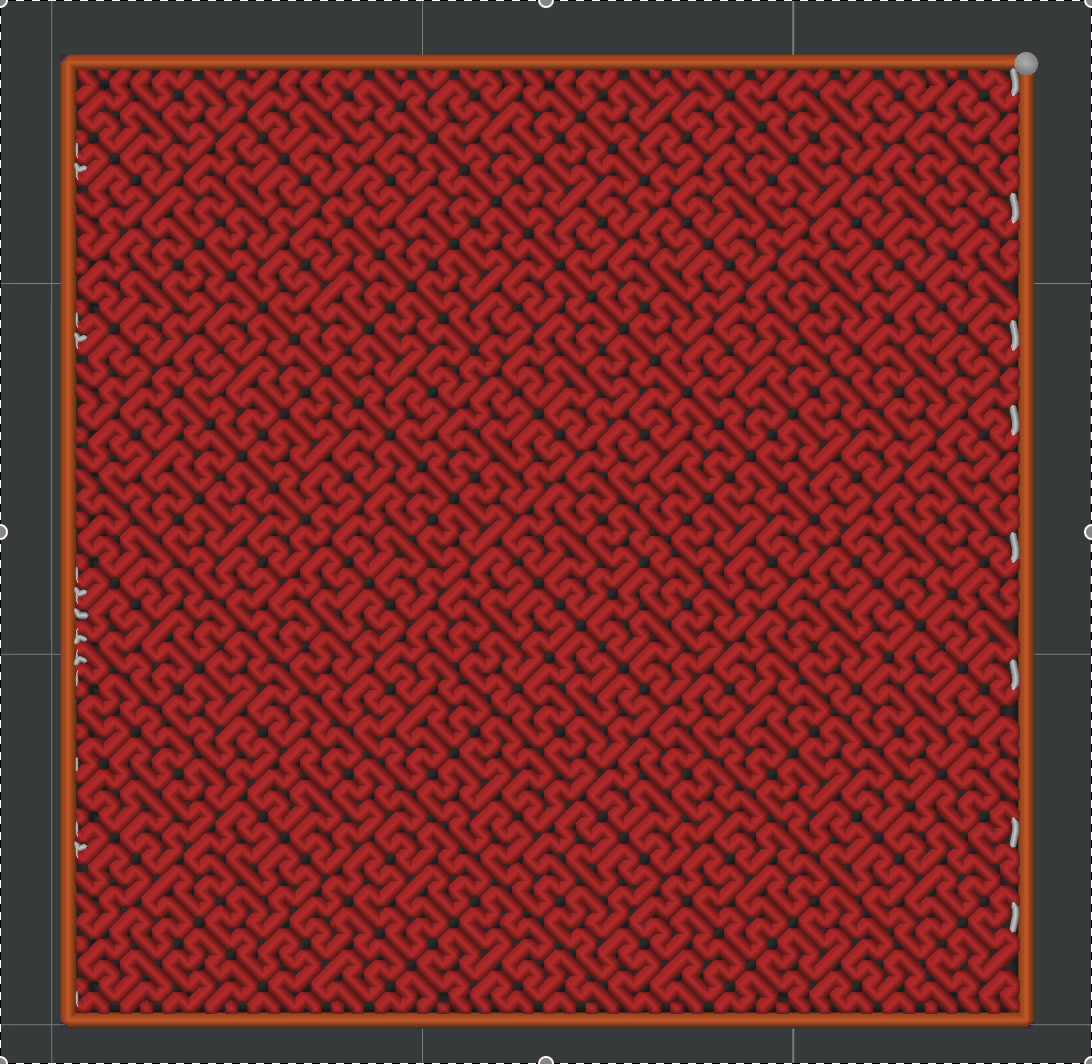
分形连续曲线填充,表面呈现均匀细密的纹理,无方向性。
适用场景:需要均匀表面纹理的特殊零件。
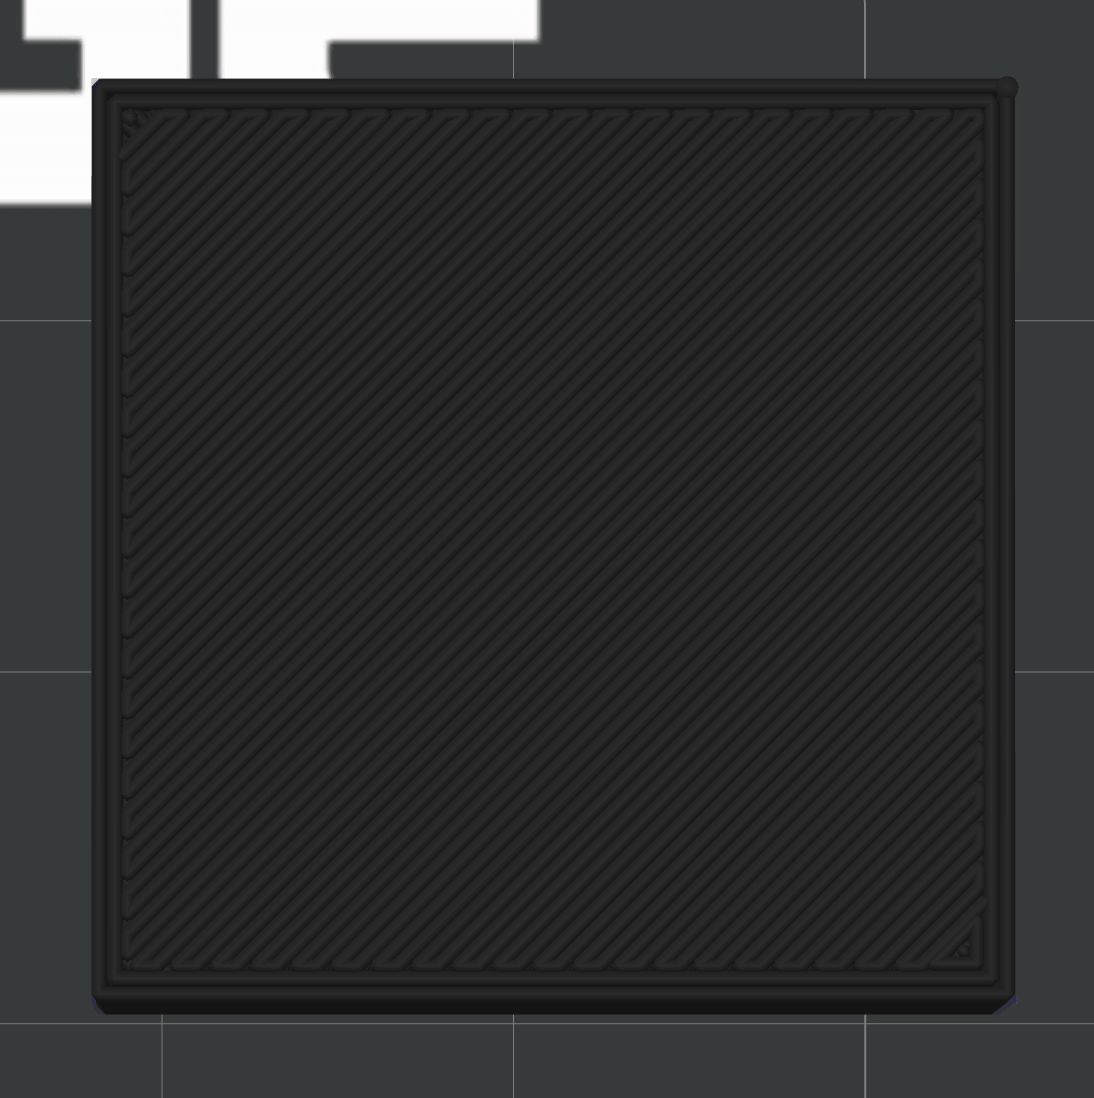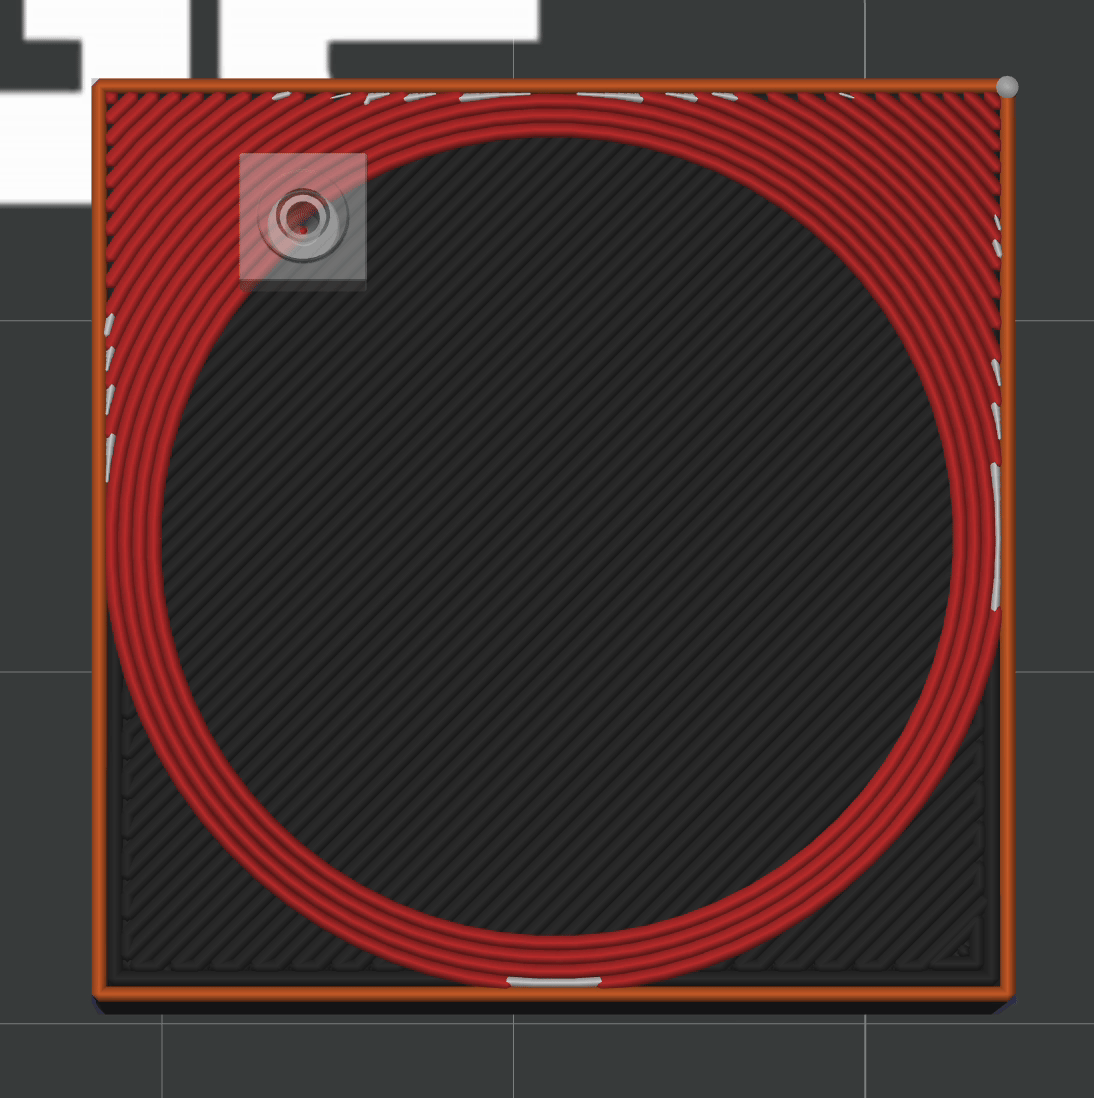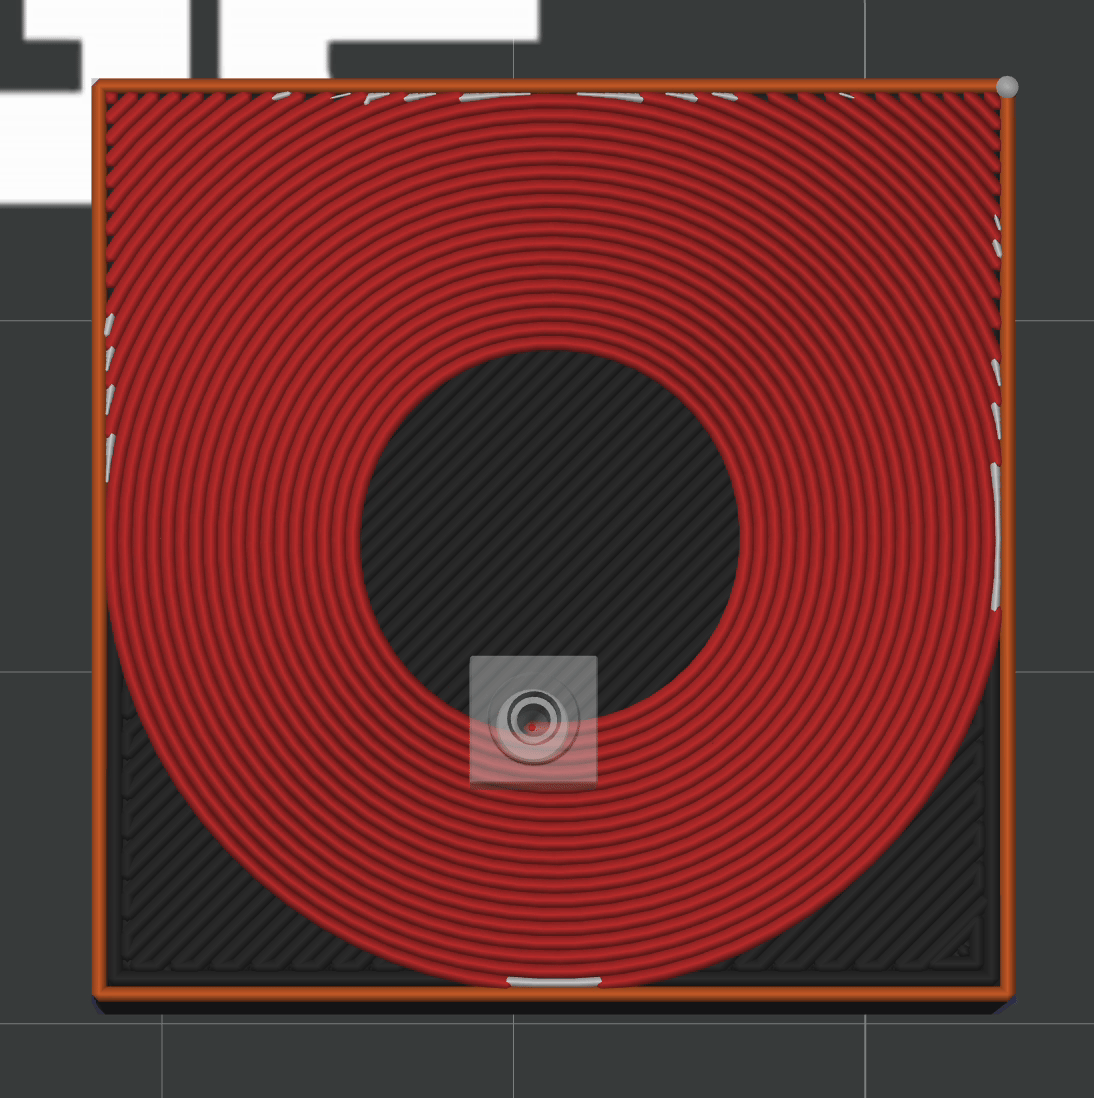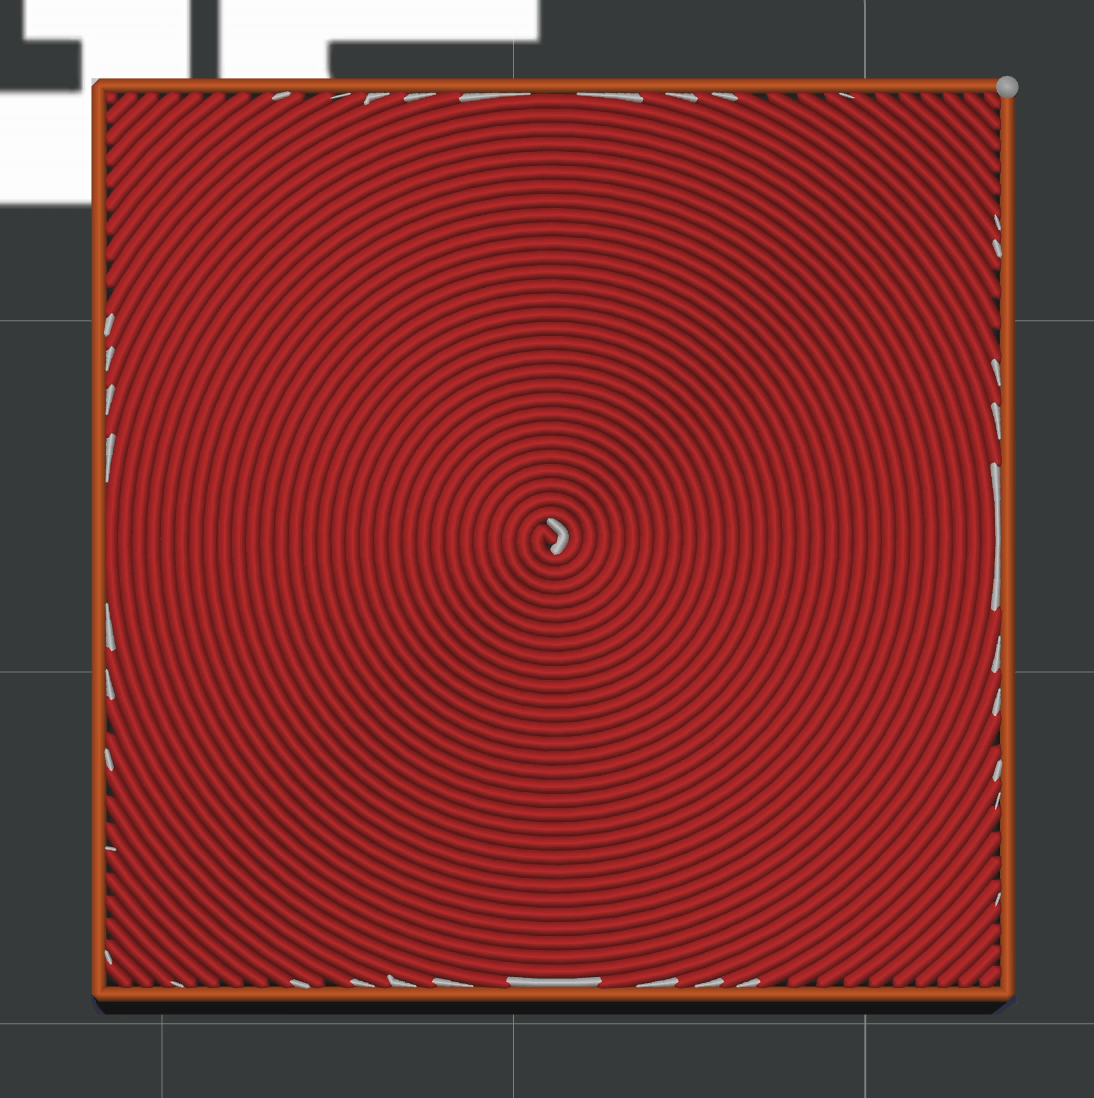
¶ 阿基米德和弦(Archimedean Chords)
基于阿基米德螺旋线的填充,表面呈现螺旋纹理。
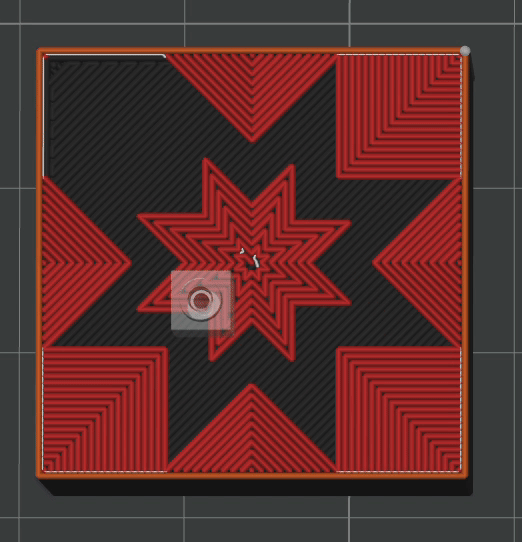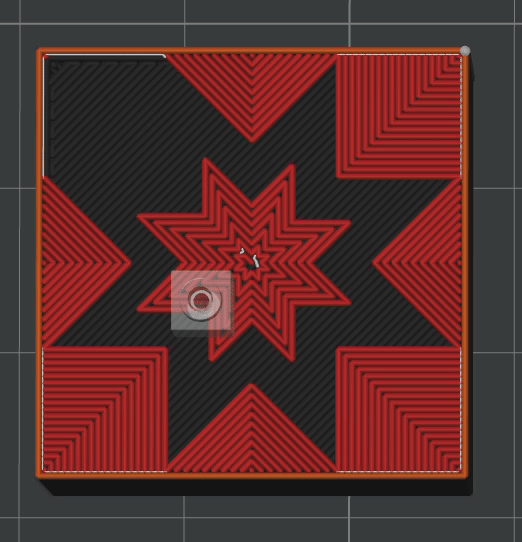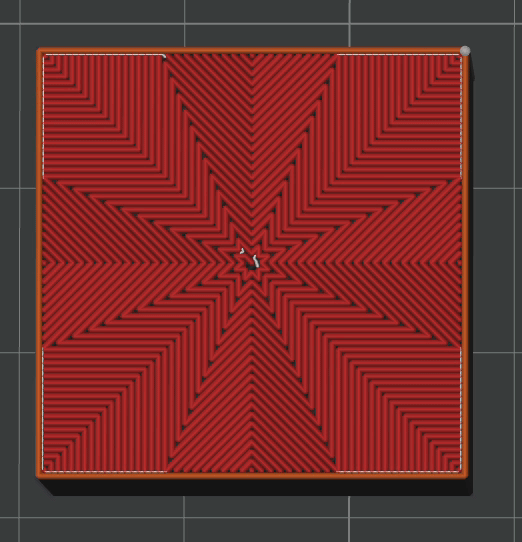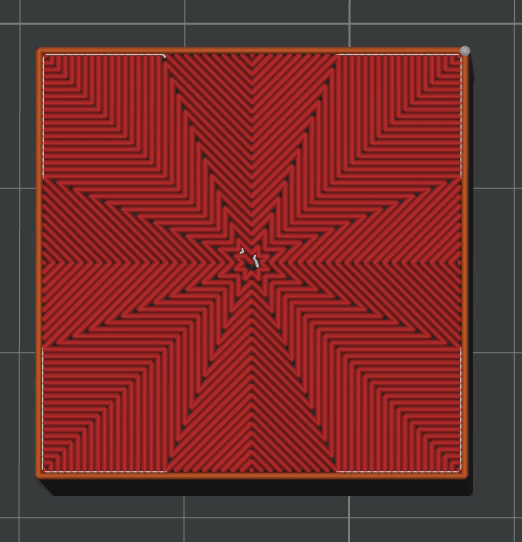
¶ 八角螺旋(Octagram Spiral)
八角形螺旋结构填充,表面呈现独特的几何纹理。
¶ 参数说明
顶部壁层数 / 底部壁层数
以层数为单位,控制顶面和底面各打印多少层实心层。层数越多,表面越平整,但打印时间和耗材用量也会增加。
顶部壁厚 / 底部壁厚
以毫米为单位,控制顶面和底面实心层的总厚度。软件会根据层高自动换算所需层数。
两种方式本质相同,选择习惯的即可。
¶ 设置建议
- 一般模型:顶部和底部各 3~4 层(约 0.6~0.8mm,以 0.2mm 层高计),可覆盖大多数场景。
- 表面质量要求高(如展示件、装配面):适当增加至 5~6 层,并使用"单调"图案,避免网格纹路透出。
- 小模型或低精度原型:可减少至 2 层以节省时间。
- 底部与热床接触面:通常 3 层即可保证底面平整。