¶ ABS 使用指南
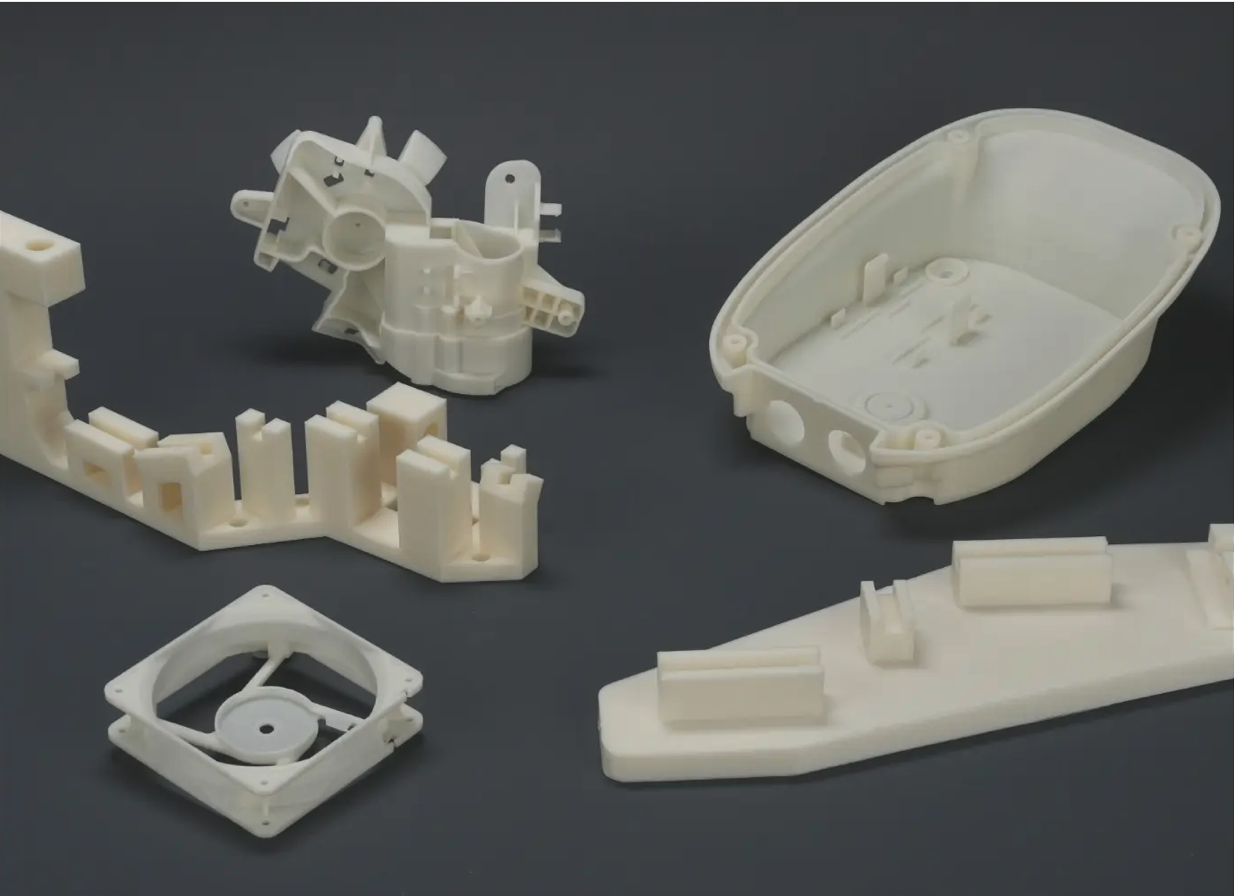
ABS(丙烯腈 - 丁二烯 - 苯乙烯共聚物)是最经典的工程塑料之一,具有优异的机械强度、耐热性和可加工性,广泛应用于工业制造和功能性零件打印。Flashforge 提供 ABS 和 ABS Pro 两种型号,覆盖从日常功能件到高强度机械零件的不同需求。
¶ ABS 特点
- 卓越韧性
闪铸ABS耗材确保打印件表面光滑,支撑筏层易去除。 - 耐潮湿
储存时间长于市面其他ABS材料。 - 高光泽度
表面光滑,易于在表面进行涂层处理。
¶ ABS 系列概览
| 型号 | 定位 | 特点 |
|---|---|---|
| ABS | 基础款 | 适合功能性零件、机械零件、工装夹具 |
| ABS Pro | 增强款 | 拉伸强度更高,适合机械零件、医疗设备配件、对强度要求较高的工业零件 |
¶ 技术参数
| 参数 | ABS | ABS Pro |
|---|---|---|
| 拉伸强度 | 35-40 MPa | 33-37 MPa |
| 弯曲强度 | 65-70 MPa | 65-67 MPa |
| 吸水率(23°C 平衡) | 1% | 1% |
| 可溶于丙酮 | 是 | 是 |
¶ 打印参数设置
| 参数 | ABS | ABS Pro |
|---|---|---|
| 喷嘴温度 | 220-240°C | 220-240°C |
| 热床温度 | 100-110°C | 80-100°C |
| 打印速度 | 40-60 mm/s | 40-60 mm/s |
| 喷嘴规格 | 全尺寸 | 全尺寸 |
| 冷却风扇 | 不需要 | 不需要 |
| 封闭打印舱 | 必须 | 必须 |
¶ 兼容打印平台
ABS 系列兼容所有常见打印平台:
- 玻璃平台(Glass Bed)
- PEI 平台(PEI Plate)
- 贴纸平台(Sticker)
¶ 适用场景
¶ ABS(基础款)
- 功能性零件
- 机械零件
- 工装夹具和工具
- 需要一定耐热性的日用品
¶ ABS Pro(增强款)
- 机械零件
- 医疗设备配件
- 对强度要求较高的工业零件
- 需要承受较大应力的结构件
¶ 打印技巧
¶ 通用技巧
- 封闭打印舱:ABS 必须使用封闭打印舱,防止温度骤降导致翘边和层间开裂
- 预热打印舱:打印前预热打印舱至 40-60°C,保持舱内温度稳定
- 冷却风扇:ABS 不需要冷却风扇,或仅在前几层使用极低风速(10-20%),全程开启会导致层间开裂
- 打印速度:建议 40-60 mm/s,不宜过快
- 耗材干燥:ABS 吸水率较高(1%),打印前务必烘干
¶ 烘干建议
- 烘干温度:70-80°C
- 烘干时间:4-6 小时
- 受潮后打印会出现气泡、拉丝、层间粘合不良等问题
¶ 首层附着力优化
- 清洁打印平台(用酒精擦拭去除油脂)
- 降低首层打印速度至 15-20 mm/s
- 检查 Z-offset 是否合适
- 可使用平台粘合剂(胶棒、hairspray 等)增强附着力
¶ 常见问题与解决
¶ 翘边
ABS 最常见的问题:
- 确保使用封闭打印舱
- 提高热床温度至 100-110°C(ABS)或 80-100°C(ABS Pro)
- 降低首层打印速度至 15-20 mm/s
- 使用平台粘合剂
- 预热打印舱至 40-60°C
¶ 层间开裂
- 提高打印舱温度
- 关闭冷却风扇
- 提高喷嘴温度 5-10°C
- 降低打印速度
- 确保耗材充分干燥
¶ 拉丝
- 降低喷嘴温度 5°C
- 增加回抽距离
- 提高回抽速度
- 确保耗材干燥
¶ 首层附着力差
- 清洁打印平台(用酒精擦拭)
- 提高热床温度
- 降低首层打印速度
- 检查 Z-offset 是否合适
¶ 后处理:丙酮熏蒸
ABS 和 ABS Pro 可溶于丙酮,可进行丙酮熏蒸处理,使打印件表面光滑如注塑件:
操作步骤:
- 将打印件放入密封容器
- 容器底部放置少量丙酮(不要直接接触打印件)
- 密封容器,静置 10-30 分钟(时间越长表面越光滑)
- 取出打印件,通风干燥 24 小时
注意事项:
- 丙酮熏蒸会使打印件尺寸略微变化,精密零件慎用
- 操作时保持通风,远离火源
- 丙酮易燃,注意安全
- 熏蒸后的打印件表面会失去层纹,外观接近注塑件
¶ 机械加工
ABS 易于进行钻孔、攻丝、切割等机械加工:
- 钻孔时使用标准钻头,转速不宜过高
- 攻丝前建议先钻导向孔
- 可用砂纸打磨表面
- 打磨后可再次丙酮熏蒸恢复光滑表面
¶ 安全注意事项
- ABS 打印时会产生轻微气味,保持打印环境通风
- 丙酮熏蒸操作时远离火源,保持通风
- 烘干耗材时注意温度控制,避免耗材变质
- 打印完成后等待打印件完全冷却再取下,避免烫伤